玻璃与基材科学
玻璃的结构弛豫:热处理后收缩几个 ppm 会影响码盘吗
玻璃在转变温度以下烘烤,假想温度向烘烤温度弛豫,体积会收缩 ppm 量级。本文用 TNM 弛豫模型估算钠钙与无碱玻璃在 150–600 ℃ 的收缩量,说明均匀收缩不改变刻线角度,并讨论大板套刻、温度不均与预收缩。
码盘基片要过烘胶、镀膜、胶粘固化几道热工序,工程师常被问到:玻璃在这些温度下会不会“缩水”?缩几个 ppm 要不要紧?答案要分两步:先估算不同温度下的收缩量,再看这个量落在码盘的哪些指标上。玻璃的收缩不是热胀冷缩,而是结构弛豫:玻璃是被冻结的液体,保温时结构向更密的状态缓慢靠拢。
假想温度与收缩模型
玻璃的结构可以用假想温度 Tf 描述:把它看成在 Tf 达到平衡的液体被冻结的结果。冷却越快 Tf 越高、结构越疏松。在 T < Tf 的温度保温,Tf 随时间向 T 靠拢,线收缩为
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
其中 α_g 为玻璃态线膨胀系数,α_l 为过冷液体线膨胀系数,Tf0 为起始假想温度。α_l − α_g 取 2α_g 左右的示例值:钠钙约 17×10⁻⁶/K,无碱铝硼硅约 6×10⁻⁶/K。弛豫速度用 Tool–Narayanaswamy–Moynihan(TNM)模型:
dTf/dt = −(Tf − T)/τ,τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
其中 Δh/R 为表观活化温度,x 为非线性参数(取 0.5),T_g 为参考转变温度,τ_g 由冷却速率(取 10 K/min)确定。弛豫过程不是单一指数,用 β = 0.6 的拉伸指数,本文用 44 个指数项叠加近似。示例参数(假设):钠钙 T_g = 550 ℃,Δh/R = 7×10⁴ K;无碱 T_g = 735 ℃,Δh/R = 1.0×10⁵ K;起始 Tf0 取 10 K/min 冷却的 T_g。
数值算例:烘烤温度与收缩量
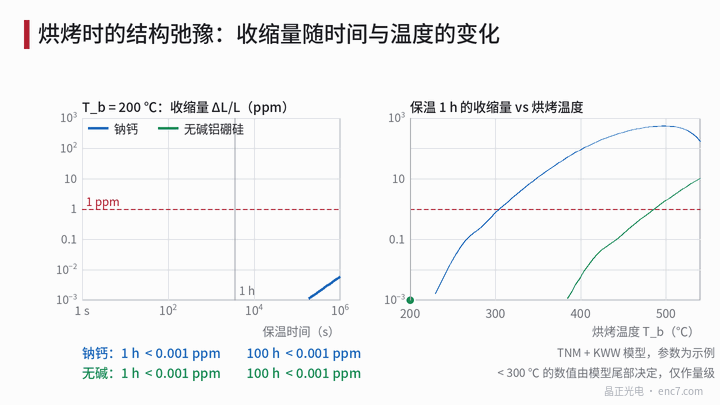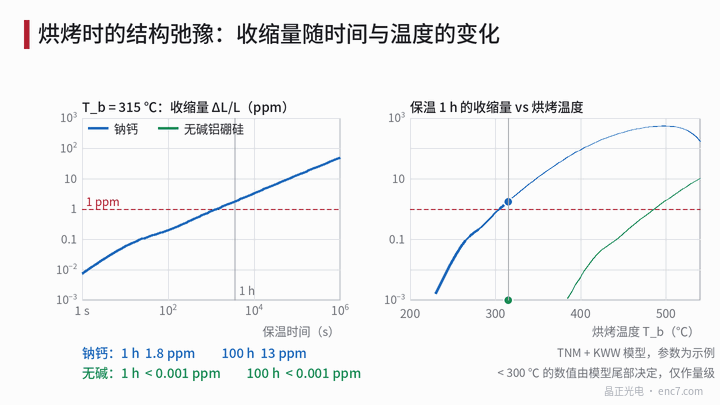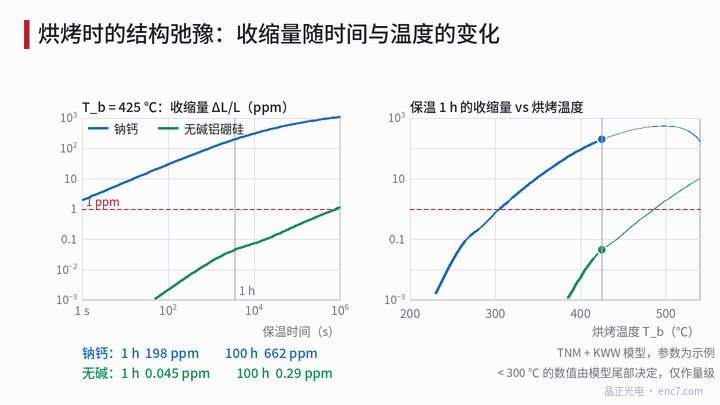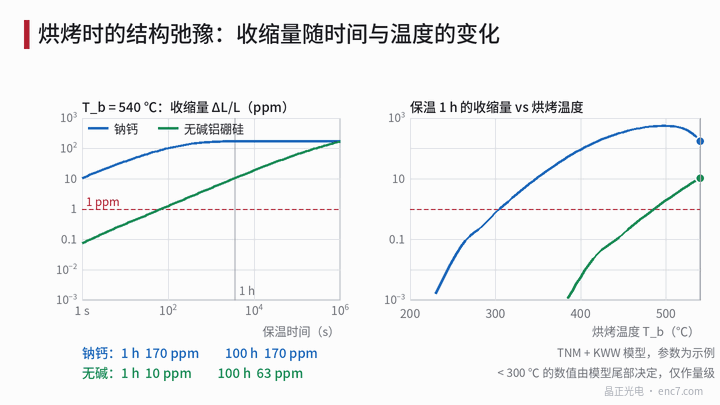
按上述参数积分,保温 1 h 与 100 h 的收缩量(ppm):
| 烘烤温度 | 钠钙 1 h | 钠钙 100 h | 无碱 1 h | 无碱 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0.001 | 0.002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0.02 | 0.4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0.75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0.001 | < 0.01 |
| 400 ℃ | 92 | 620 | 0.006 | 0.13 |
| 450 ℃ | 350 | 1100 | 0.16 | 2.5 |
| 500 ℃ | — | — | 1.9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
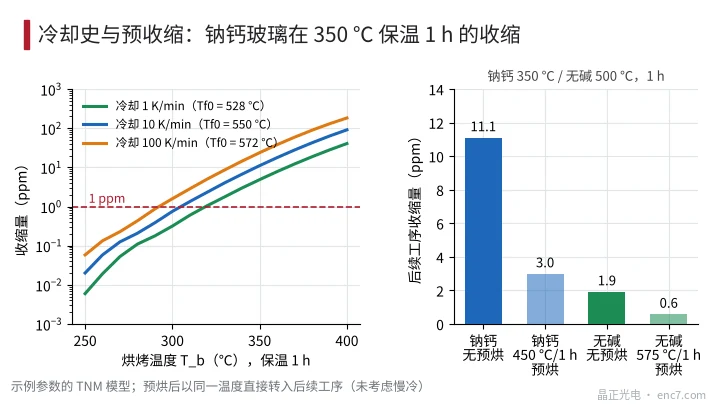
三点结论。一是收缩对温度极敏感:钠钙在 350 ℃ 附近每升 1 K,收缩量增加约 5%,从 300 ℃ 到 400 ℃ 差了约 120 倍。二是无碱玻璃的 T_g 高近 200 K,同样的收缩量要到高约 200 K 的温度才出现。三是起始冷却史有影响:钠钙在 350 ℃、1 h 的收缩,起始为 1 K/min 冷却时约 4.9 ppm,10 K/min 时 11 ppm,100 K/min 时 24 ppm,大约每慢一个数量级少一半。
低于约 300 ℃ 的数值由拉伸指数的早期尾部决定,对模型形式和参数很敏感,只能当作量级:钠钙在 150–300 ℃ 烘烤 1 h 约 1 ppm 以下,无碱玻璃可以忽略。数值不能替代实测。
对码盘有什么影响
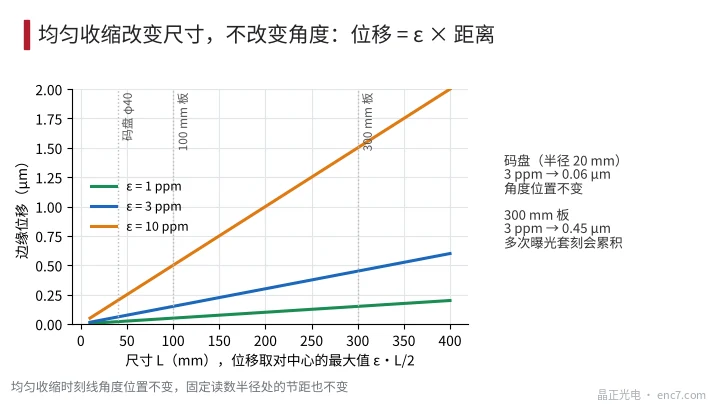
均匀收缩只改变尺寸:刻线的角度位置不变,固定读数半径处的节距也不变(读数头看到的是另一圈刻线,节距仍是 2πr/N),所以对增量式与绝对式码盘的角度精度没有直接影响。改变的是半径:ε = 3 ppm,r = 20 mm 时码道半径变化 0.06 μm,远小于读数头对码道的径向容差。
真正受影响的是三种情形。其一,大板上的多次曝光套刻:300 mm 板收缩 3 ppm,边缘相对中心位移 0.45 μm,层间对准会受影响(图3)。其二,温度不均:炉温偏差 ±5 K 在 350 ℃ 就是约 ±25% 的收缩量差,11 ppm 的平均收缩带来约 ±3 ppm 的板内不均匀,300 mm 板上相当于 0.4 μm 量级的变形。其三,工序之间的收缩:先图形化再烘烤,图形比例相对掩模缩小,要用掩模缩放补偿。
预收缩
要在后续工序中避免收缩,可以先做预收缩:在高于最高工序温度 50–100 K 的温度保温,时间长于工序,再慢冷。示例参数下,钠钙先在 450 ℃ 预烘 1 h,再在 350 ℃ 烘 1 h,收缩由 11 ppm 降到 3.0 ppm;无碱先 575 ℃ 预烘,500 ℃ 的收缩由 1.9 降到 0.6 ppm。预烘本身会收缩(钠钙 450 ℃/1 h 约 350 ppm),所以要在图形化与切割之前做;多次烘烤的收缩逐次减小,但拉伸指数的长尾让它不会降到零。另一个办法是用更慢的冷却取得更低的 Tf0。
验证收缩要用标记点测量:两标记相距 100 mm,1 ppm 只有 0.1 μm,而钠钙玻璃 9 ppm/K,温度偏差 0.1 K 就产生 0.09 μm,所以测量必须恒温到 ±0.1 K 以内,前后在同一温度比较。
工程要点
- 钠钙玻璃的热工序控制在 300 ℃ 以下,收缩约 1 ppm 以下,对码盘可以忽略。
- 超过 350 ℃ 的工序要估算收缩量:温度每升 1 K 收缩增加约 5%,炉温均匀性要按此提要求。
- 收缩只改变半径尺寸,不改变角度;大板套刻按 ε·L/2 估位移,再决定是否缩放掩模。
- 需要高温工序时,先用高于工序温度 50–100 K 的预烘处理基片,再图形化。
- 无碱铝硼硅玻璃在 400 ℃ 以下基本不收缩,需要高温工序时优先选它。
- 收缩验证用恒温(±0.1 K)下的标记点距离比对,不要用常温与高温下的数据直接相减。
小结
玻璃烘烤收缩来自假想温度的弛豫,对温度近似指数敏感。按示例参数,钠钙在 300 ℃ 以下收缩约 1 ppm 以内,350 ℃ 起快速增大;无碱玻璃在 400 ℃ 以下几乎为零。均匀收缩不改变刻线角度,对码盘本身影响很小,但对大板套刻、炉温不均和高温工序要用预收缩与掩模补偿处理。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。