玻璃与基材科学
浮法玻璃的锡面与空气面:哪一面镀铬,差别有多大
浮法玻璃与锡液接触的一面含有微米量级深的锡扩散层。本文用扩散模型估算锡浓度剖面,说明用 254 nm 紫外灯识别锡面的方法,比较两面在加热起雾、附着和耐久上哪些有把握、哪些必须自测,并给出镀膜面选择与标记办法。
浮法玻璃在熔融锡液面上成形,下表面与锡液接触,上表面朝向保护气氛。成形温度下锡会扩散进下表面,使“锡面”与“空气面”成分不同。肉眼几乎看不出区别,但镀铬刻线前的清洗、烘烤和膜层附着可能因此不同。本文先算锡进入玻璃有多深,再说怎样认出锡面,最后区分哪些差别有把握、哪些要自己测。
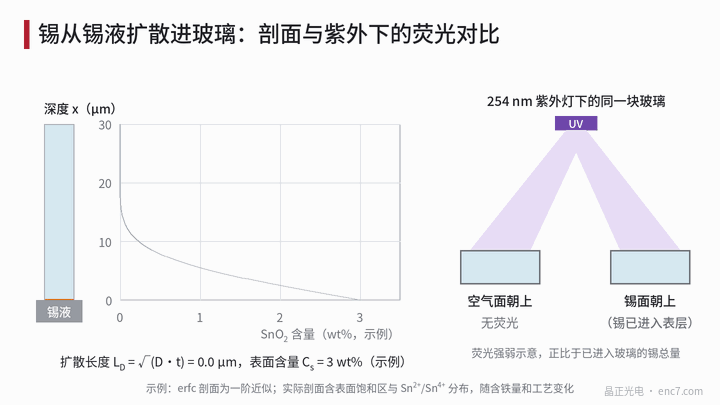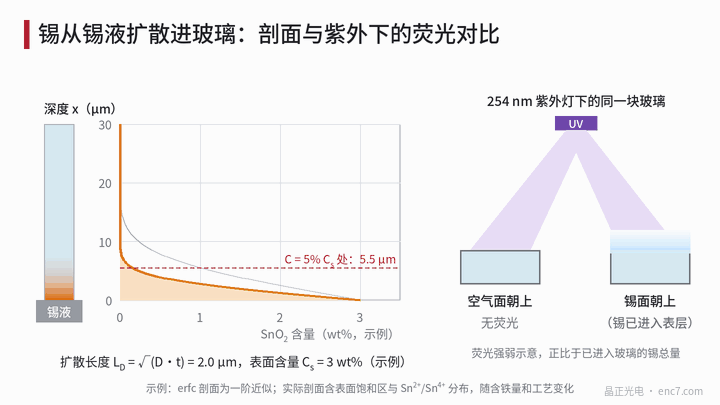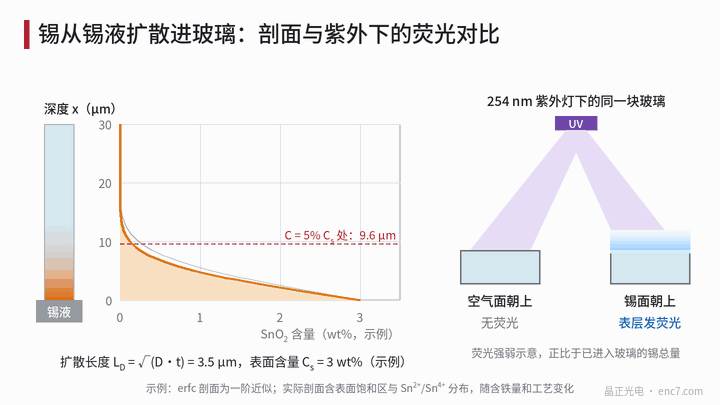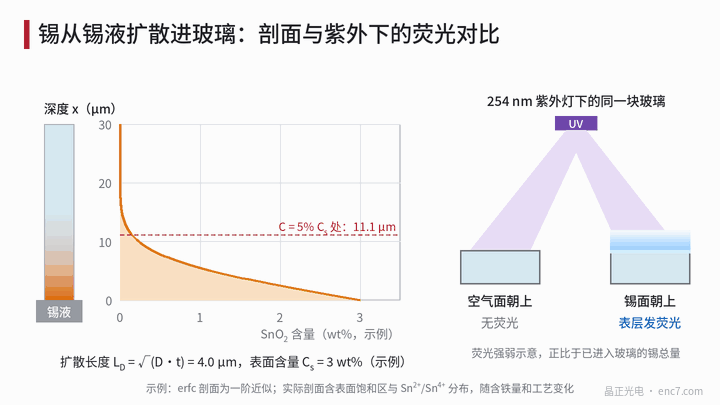
锡扩散剖面:数微米到十余微米
锡以 Sn²⁺ 为主进入玻璃,向内逐渐变少。最简单的一阶模型是表面浓度恒定的菲克第二定律:
C(x, t) = C_s · erfc( x / (2 L_D) ),L_D = √(D·t)
其中 x 为距锡面表面的深度,C_s 为表面浓度,D 为扩散系数,t 为接触时间,L_D 称扩散长度。文献报道的表面含量约几个 wt% SnO₂ 量级、深度从数微米到十几微米不等,随玻璃含铁量、锡槽温度和停留时间变化很大。下面取示例参数 C_s = 3 wt%、L_D = 4 μm(假设值,不对应具体产品):
| 深度 x(μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂(wt%) | 3.0 | 2.17 | 1.44 | 0.47 | 0.10 | 0.014 |
浓度降到 1、0.1、0.01 wt% 所需的深度为 5.5、12.0、16.6 μm,与 L_D 成正比:L_D = 2 μm 时是 2.7、6.0、8.3 μm,L_D = 6 μm 时是 8.2、18.1、24.9 μm(图2)。示例的锡总量折合约 0.34 g/m² SnO₂,量很小,但全部集中在表层几微米。实际剖面在最表层有饱和区和 Sn²⁺/Sn⁴⁺ 分布,erfc 只是一阶近似,数值只当量级用。
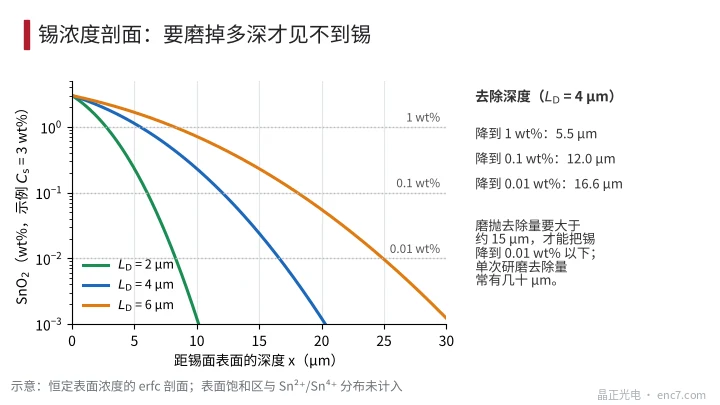
这给出一条直接的推论:只轻抛几微米去不掉锡。示例剖面磨去 5 μm 后表面仍有约 1.1 wt%,还保留约 26% 的锡总量;去除 10 μm 后降到约 0.23 wt%、约 4%;去除 15 μm 才降到约 0.02 wt%。单次研磨的去除量常有几十 μm,所以研磨加抛光的基片锡面已被去掉,而只经清洗或“火抛”的原片没有。
怎样认出锡面
254 nm 紫外灯。 在暗处用短波紫外灯(波长约 254 nm)斜照玻璃,锡面表层会发出较弱的蓝白色荧光,空气面几乎不发光,这是常用的现场识别法。要点:一是只有短波紫外有效,长波紫外灯通常不行;二是玻璃本身在 254 nm 处吸收强,所以灯必须从锡面一侧照,锡面朝下时紫外进不去,看起来“无荧光”,容易误判;三是荧光很弱,应在暗室、斜视观察,并拿一块已知的锡面样片对比。紫外灯有伤眼伤皮肤的风险,必须戴防紫外护目镜,不要直视灯管。
其他旁证。 空气中加热时锡面可能起雾(见下节);两面的折射率差别很小,不适合作识别手段;磨抛过的基片,锡已去掉,荧光法不再适用。
哪些差别有把握,哪些要自己测
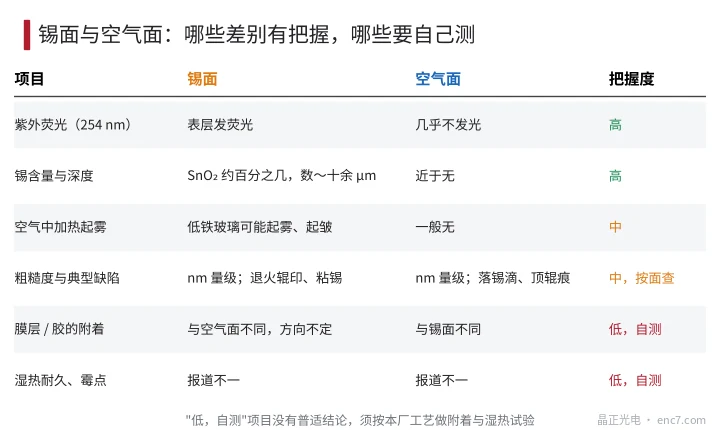
图3 把差别分成三档。
把握较高: 锡含量和荧光,上面的数量级可以放心用。
把握中等: 低铁玻璃的锡面在氧化性气氛中加热时,Sn²⁺ 氧化为 Sn⁴⁺ 并伴随体积变化,可能出现起雾、起皱,常称“锡雾”;含铁量与气氛不同,现象轻重不一,机理和温度阈值各家报道不一。表面缺陷也按面不同:锡面可有退火辊印、粘锡,空气面可有上方落锡滴和顶辊痕,来料要按面检查。
没有普适结论: 铬膜、胶层的附着,以及湿热耐久、霉点,有些报道说锡面更好,也有报道说更差,方向不定。原因可能是锡面的表层化学、残留杂质和清洗效果各厂不同,不能把别人的结论搬到自己的工艺上,应当用自己的清洗与镀膜工艺做附着试验(划格、胶带)和湿热试验。
镀膜面选择建议
- 一致性优先:同一批码盘固定用同一面,不要混用,并把“镀膜面”写进工艺卡。
- 没有工艺证据时,默认选空气面:没有锡,不存在锡雾,也没有锡的荧光背景,对 300 nm 以下的深紫外曝光或检测可能更干净(需实测)。这是保守默认,不是已证明的优势。
- 用紫外灯在来料处标记锡面,也可在切割时按固定规则落一个缺角,方便识别。
- 若必须用锡面(如需要保留另一面的表面质量),先做附着与湿热对比试验,再定。
- 对两面都要镀膜的盘,差异可以忽略,但仍应记录每一面的朝向。
- 研磨抛光后的基片按去除量判断:去除小于约 10 μm 时仍可能带锡。
工程要点
- 锡面与空气面可以用 254 nm 紫外灯识别,只能从锡面一侧照,且必须戴护目镜。
- 锡浓度深度随扩散长度线性放大:数 μm 的轻抛去不掉锡,示例中去除 15 μm 才降到 0.02 wt% 以下。
- 低铁玻璃在空气中高温烘烤前先确认锡面朝向,避免“锡雾”。
- 附着、湿热耐久、霉点的两面差异没有普适结论,必须按本厂工艺自测。
- 来料检验按面检查缺陷,锡面看辊印与粘锡,空气面看落锡滴。
- 一个批次只用一个镀膜面,并写入工艺卡。
小结
锡面比空气面多一层数微米至十余微米深的锡扩散层,可以用 254 nm 紫外荧光识别。示例的 erfc 剖面说明要磨掉约 15 μm 才能把锡降到极低。锡含量和荧光有把握,加热起雾和缺陷类型要按面检查,附着与耐久没有普适结论,选一个面、固定下来、用自己的工艺验证,比引用别人的结论可靠。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。