行业应用深读
五轴机床直驱摆头:大内孔码盘的热变形与刀尖误差
直驱摆头的码盘套在 Ø150 mm 空心轴上,电机发热使轮毂两侧出现温差。本文用线性梯度的一阶公式估算:10 K 温差下钢轮毂刚性粘接时刀尖误差约 6.8 μm,柔性粘接的硼硅玻璃约 1.9 μm,并给出基材、轮毂和读数头配置建议。
五轴机床的直驱摆头由力矩电机直接驱动,没有减速器,编码器读到的就是摆角。刀尖在摆轴外 L = 200 mm 处,角度误差乘以摆长就是刀尖位移:1″ 对应 0.97 μm。电机满载后发热,热量从定子一侧传入轮毂,轮毂两侧出现温差。套在 Ø150 mm 空心轴上的大内孔码盘,读数半径约 85 mm,对这个温差并不迟钝。
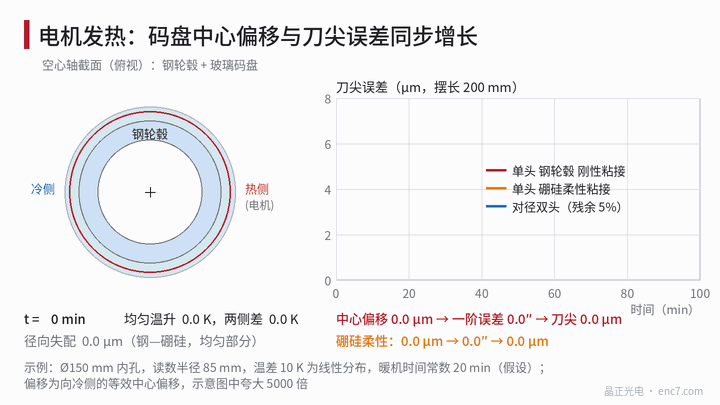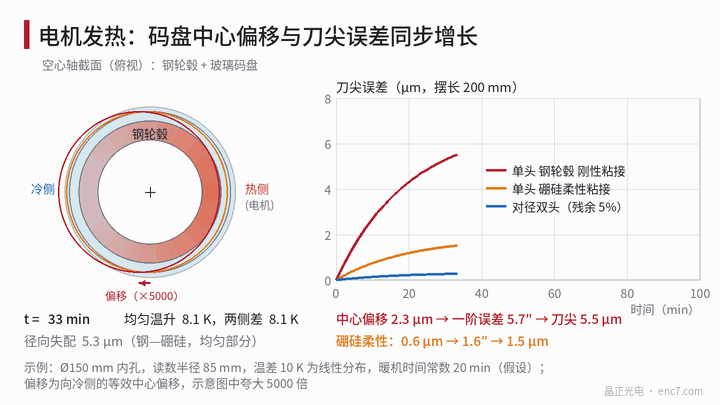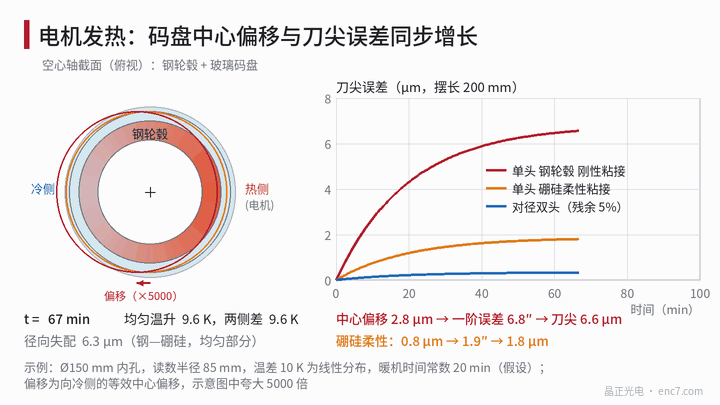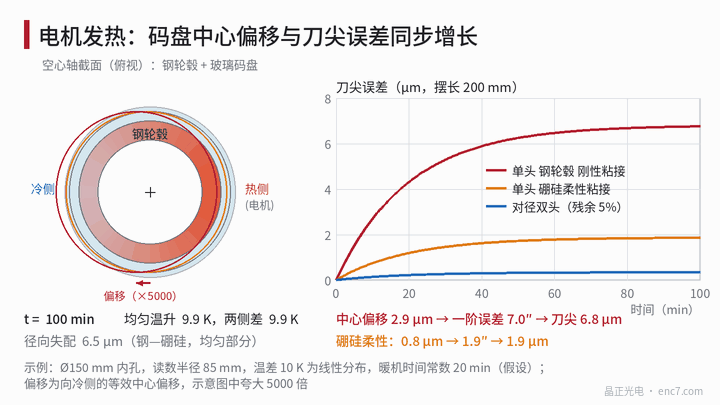
模型:均匀部分与线性梯度
温度场可分为两部分。均匀温升使所有尺寸等比例放大,不改变刻线角度,只造成轮毂与玻璃的半径失配 Δα·ΔT·r_b。示例取轮毂为结构钢(约 12×10⁻⁶/K)、粘接半径 75 mm、升温 10 K:对钠钙、硼硅、熔融石英码盘分别约 2.3、6.5、8.6 μm,由胶层或配合间隙吸收。
线性梯度才产生角度误差。设轮毂两侧温差 10 K 沿 150 mm 直径线性分布,G = 10 K ÷ 0.15 m = 66.7 K/m。线性温度场中的自由体没有热应力,刻线角度的变化为
Δψ = (α·G·r / 2)·sinψ,等效中心偏移 e = α·G·r² / 2
偏向冷侧,r 为读数半径。问题是 α 取谁的。码盘靠胶层与轮毂相连,有两个极限:柔性粘接时码盘近似按自身温度场自由变形,α 取玻璃的;刚性粘接时轮毂厚而硬,码盘被带着走,α 取轮毂的。实际介于两者之间,取决于胶层刚度和粘接分布,以下为量级估算,应以有限元分析和暖机试验确认。
算例:10 K 温差,r = 85 mm
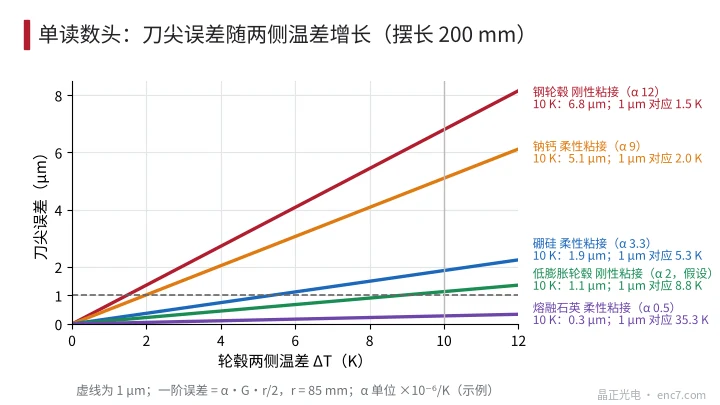
| 配置(单读数头) | α(×10⁻⁶/K) | 中心偏移 | 一阶角度误差 | 刀尖(200 mm) |
|---|---|---|---|---|
| 钢轮毂,刚性粘接 | 12 | 2.9 μm | 7.0″ | 6.8 μm |
| 钠钙玻璃,柔性粘接 | 9 | 2.2 μm | 5.3″ | 5.1 μm |
| 硼硅玻璃,柔性粘接 | 3.3 | 0.79 μm | 1.9″ | 1.9 μm |
| 熔融石英,柔性粘接 | 0.5 | 0.12 μm | 0.29″ | 0.28 μm |
| 低膨胀轮毂(假设 α 约 2),刚性粘接 | 2 | 0.48 μm | 1.2″ | 1.1 μm |
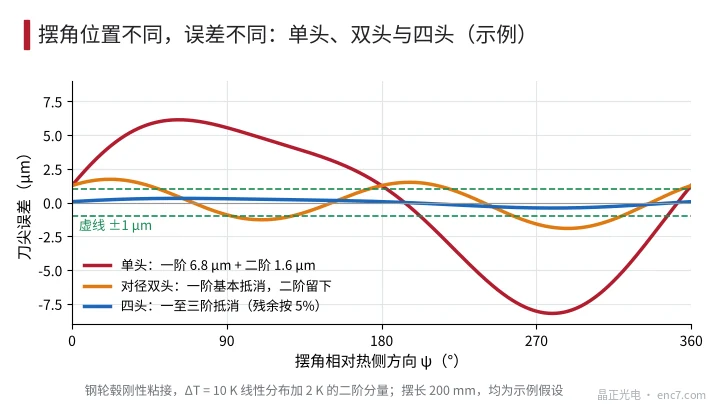
刚性粘接时,玻璃再好也没有用,误差由轮毂的 α 决定。以刀尖 1 μm 为预算,单头允许的两侧温差分别为:钢轮毂刚性粘接 1.5 K,硼硅柔性粘接 5.3 K,低膨胀轮毂 8.8 K(图3)。这与连续旋转的轴不同:摆头只在有限角度内摆动,温度场固定在机壳上,码盘不能把它平均成轴对称,误差是摆角的函数,随负载和暖机进程变化。
读数头配置
对径双读数头把一阶项(及全部奇数阶)平均掉,残余按 5% 计,10 K 时刀尖约 0.34 μm。但实际温度场不会是纯线性的。若叠加 2 K 的二阶分量,按 α·T_m/(m+1) 估算,钢轮毂刚性粘接时约 1.65″,刀尖 1.6 μm,双头抵消不了偶数阶,四个均布读数头才能去掉一至三阶(图2)。读数头支架的切向热漂移不受读数头数量影响,要靠对称安装和隔热处理,直驱转台的相关文章有详细讨论。
基材与轮毂设计
- 缩小温差比换材料更直接:冷却水道绕轮毂周向均布,热源对称布置,使温度场接近轴对称,线性分量 G 越小误差越小。
- 轮毂材料:选低膨胀合金(线膨胀系数 1~5×10⁻⁶/K 量级),核对强度、导磁和加工性;轮毂与码盘之间留柔性层。
- 粘接:用弹性胶、均布多点或连续薄层,让玻璃不被轮毂的膨胀带动。
- 应力:钢轮毂与硼硅玻璃升温 10 K,刚性约束的上限约 E·Δα·ΔT = 63 GPa × 8.7×10⁻⁶ × 10 K ≈ 5.5 MPa,升温 40 K 约 22 MPa,已与玻璃常见设计强度(几十 MPa 量级)同量级,也是不要刚性粘接的理由。
- 补偿:在轮毂对径两侧各装一个温度传感器,误差正比于 ΔT,可按实测系数补偿。
工程要点
- 先把角度换成刀尖:200 mm 摆长下 1″ ≈ 0.97 μm,大内孔码盘 1 μm 中心偏移在 r = 85 mm 处约 2.4″。
- 用 e = α·G·r²/2 估算非对称温差的影响,α 取玻璃与轮毂之间,须知道粘接的刚柔程度。
- 摆头的温度场固定在机壳上,不会随旋转平均,一阶误差是摆角的函数。
- 单头在钢轮毂刚性粘接下只容许约 1.5 K 的温差,应使用对径双头,并考虑偶数阶,必要时四头。
- 缩小温差、对称冷却和柔性粘接优先于换基材;低膨胀轮毂可使刚性粘接的误差降到 1 μm 量级。
- 暖机后做一次摆角定位标定,并记录两侧温差,核对误差随温差的斜率。
小结
直驱摆头的码盘热误差来自非对称温场:一阶角度误差 α·G·r/2,乘以摆长就是刀尖误差。示例中 10 K 温差下钢轮毂刚性粘接约 6.8 μm,硼硅柔性粘接约 1.9 μm,对径双头可把一阶项压到约 0.3 μm。减小温差、柔性粘接、低膨胀轮毂和对径双读数头配合使用,才能把热误差压到 1 μm 以下。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。