行业应用深读
电动手术器械:外径 8 mm 以下电机编码器与蒸汽灭菌
Ø6 mm 码盘在 r = 2.5 mm 处周长只有 15.7 mm,线数上限约 750–1060 线,2 μm 偏心就是 165″。本文再算 134 ℃ 蒸汽灭菌循环里玻璃、不锈钢与聚酰亚胺基材同轮毂的膨胀失配和胶层应变,并给出密封与选型要点。
手持电动手术器械的电机外径常在 8 mm 以下,转速高,还要经历数百次 134 ℃ 的高压蒸汽灭菌。装进去的编码器码盘只有 Ø6 mm 左右:几何尺寸逼着线数和读数半径取很小的值,灭菌的温湿度循环又在每一次都把基材、轮毂和胶层拉扯一遍。本文分三步算:线数与偏心的几何极限,灭菌循环中基材的热失配与胶层应变,蒸汽与结露对密封的要求。数值为示例。
小尺寸码盘:线数上限与偏心
读数半径 r = 2.5 mm 时,一圈周长 2πr = 15.71 mm,节距 p = 2πr/N:
| 线数 N | 节距 p | 近场成像允许的间隙 p²/(5λ) |
|---|---|---|
| 500 | 31.4 μm | 约 224 μm |
| 1000 | 15.7 μm | 约 56 μm |
| 2000 | 7.85 μm | 约 14 μm |
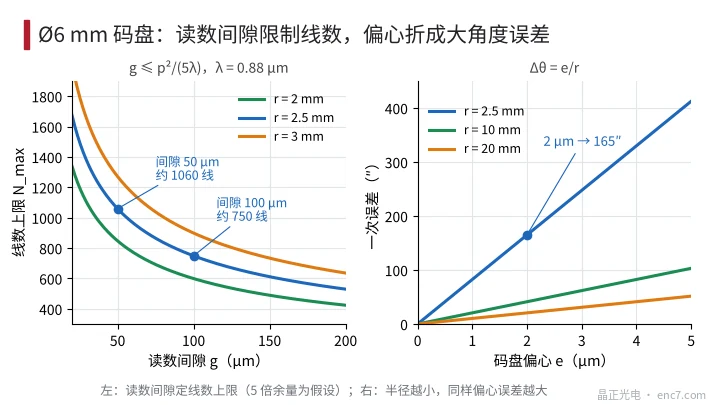
间隙一栏按 p²/λ 的五分之一取余量(λ = 0.88 μm,余量是假设)。微型电机里读数头与码盘的间隙靠结构保证,一般难做到几十微米以内,所以实用的线数上限由间隙决定:
N_max = 2πr / √(5·g·λ)
g = 100 μm 时约 750 线,g = 50 μm 时约 1060 线(图2左),再细的节距靠间隙和调整都不现实。更高的角分辨率要靠正余弦细分得到。转速一高,频率也要核对:500 线、4 万 r/min 时 A/B 频率 333 kHz。离心应力不是约束:玻璃 Ø6/Ø3 的盘在 8 万 r/min 时孔边应力只有约 1.3 MPa。
半径小的代价是偏心被放大。一次误差 Δθ = e/r,r = 2.5 mm 时每微米偏心 82.5″,2 μm 就是 165″;同样 2 μm 在 r = 20 mm 上只有 20.6″,见图2右。小盘的偏心主要由码盘与轮毂的配合和胶接决定,下面的灭菌循环会直接动到这一项。
灭菌循环的温湿度载荷
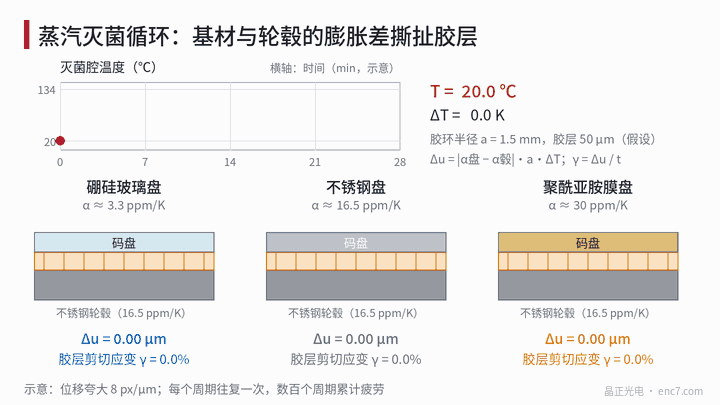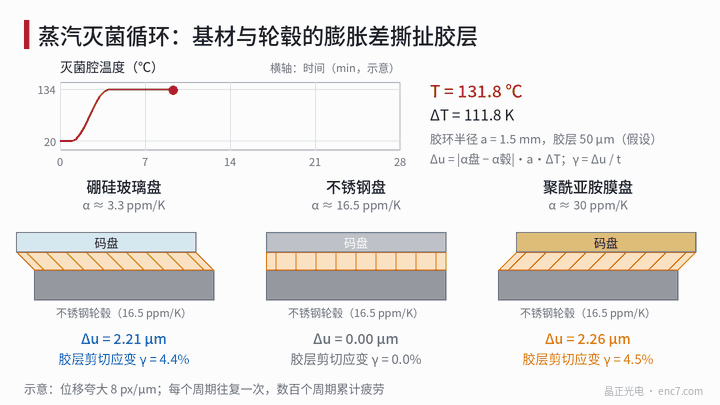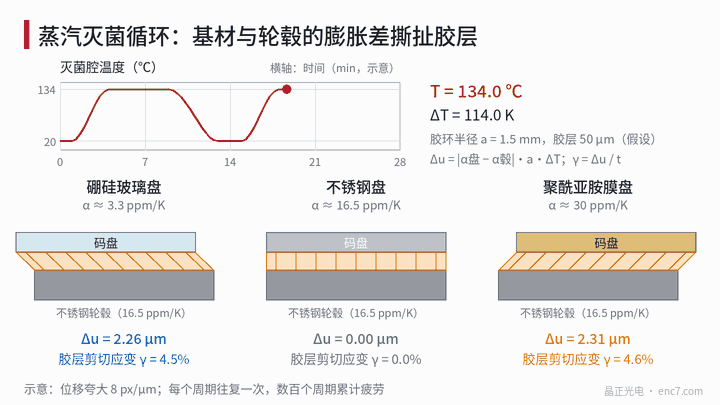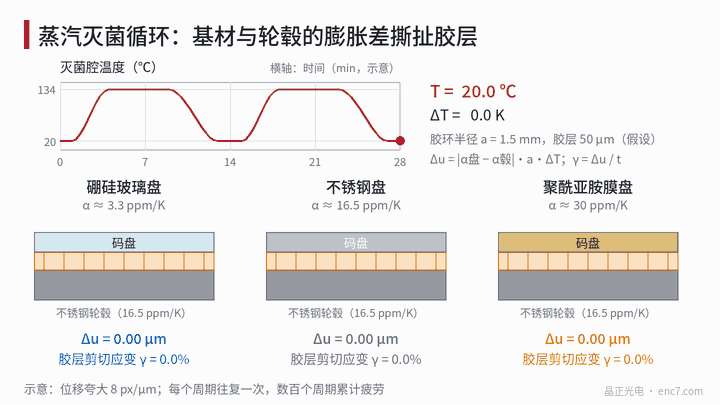
134 ℃ 饱和蒸汽的压力约 3 bar(绝对压力),保温几分钟,再抽真空干燥。每个循环让零件从 20 ℃ 升到 134 ℃,ΔT = 114 K,同时处于接近饱和的湿度。
码盘一般胶在轮毂法兰面上。基材与轮毂热膨胀系数不同,胶环处的径向失配为
Δu = |α_盘 − α_毂|·a·ΔT
其中 a 为胶环平均半径,取 1.5 mm。平面粘接时失配在胶层里表现为剪切,剪切应变幅值
γ = Δu / t
t 为胶层厚度,取 50 μm。轮毂用不锈钢(16.5×10⁻⁶/K):
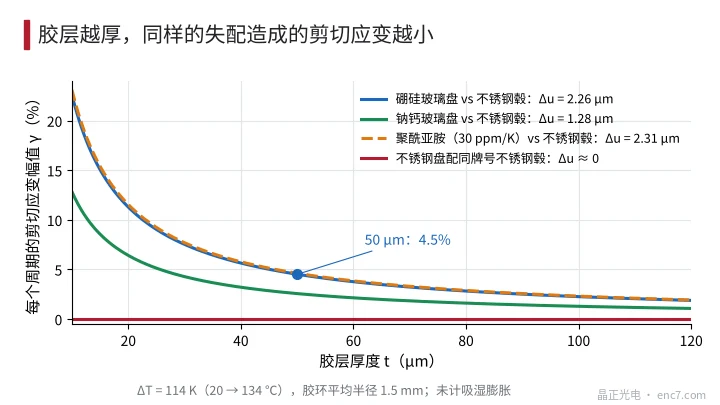
| 基材 | α(×10⁻⁶/K) | Δu | γ(50 μm) | 其他风险 |
|---|---|---|---|---|
| 硼硅玻璃 | 3.3 | 2.26 μm | 4.5% | 脆,崩边与冲击;刻线细 |
| 钠钙玻璃 | 9 | 1.28 μm | 2.6% | 湿热下析钠风险更大 |
| 不锈钢(同牌号轮毂) | 16.5 | 约 0 | 约 0 | 细节距图形难做,多为反射式 |
| 聚酰亚胺膜 | 约 20–40(取 30) | 2.31 μm | 4.6% | 吸湿膨胀,量级约 0.1–0.3% |
聚酰亚胺吸湿后线膨胀还会再加一项,量级与热失配相当,具体数值随牌号而异,须实测。图3给出胶层厚度的影响:厚度从 50 μm 加到 100 μm,应变减半;但胶层变厚,高温下蠕变更大,盘的轴向位置也更不稳。
4.5% 的剪切应变每个循环往复一次,数百次循环就是疲劳问题:刚性胶的断裂应变一般只有百分之几,而 134 ℃ 往往已接近或超过它的玻璃化温度,模量骤降,蠕变位移随循环累积。失配最终表现为码盘相对轮毂的不对称滑移,量级与 Δu 相当,2 μm 的滑移在 r = 2.5 mm 处就是 165″ 的偏心误差。
蒸汽、压差与结露
密封空腔里的空气升温到 134 ℃ 时压力升到约 1.4 bar(绝对压力),外部是约 3 bar 的蒸汽,压差约 1.6 bar 把蒸汽往腔里压;抽真空干燥时又反向外推。弹性体、塑料外壳和胶缝都有水汽渗透,每个循环相当于对空腔“呼吸”一次。
渗入的水汽在降温时凝结。设腔容积 0.5 cm³、渗入后水汽分压 30 kPa(相当于约 69 ℃ 的饱和蒸汽,假设),降到室温后几乎全部凝结,约 0.08 mg,摊在 Ø6 的盘面上相当于约 3 μm 厚的水膜;实际是水珠,会严重散射 880 nm 光,表现为信号幅值骤降。
工程要点
- 先由读数间隙定线数上限:N_max = 2πr/√(5gλ),Ø6 mm 盘取 500 线左右较稳妥,更高分辨率靠细分。
- 小半径下偏心的角度误差放大,2 μm 就是 165″;配合与粘接要按微米级控制。
- 基材优先选与轮毂膨胀系数接近的:不锈钢盘配同牌号轮毂几乎无失配;玻璃与聚酰亚胺要核算 γ = Δu/t 并做循环验证。
- 胶选耐 134 ℃ 蒸汽、玻璃化温度高于灭菌温度的牌号;也可用机械夹紧或激光焊接代替整圈粘接。
- 密封优先气密结构(玻璃封接、激光焊壳体);用弹性体就选耐蒸汽牌号,并按压缩永久变形核算寿命。
- 验证按实际循环数做:每隔若干次测信号幅值、零位漂移和内部露点,而不只看一次通过。
小结
Ø6 mm 码盘的线数上限由读数间隙和半径共同决定,约 750–1060 线,偏心 2 μm 就达 165″。灭菌循环中 114 K 的温差使玻璃或聚酰亚胺与不锈钢轮毂失配约 2 μm、胶层剪切应变约 4.5%,数百次循环后成为偏心与脱粘的主要风险。选用与轮毂膨胀系数匹配的基材、控制胶层并采用气密结构,是更稳妥的路线。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。