碼盤基礎知識
一片碼盤上都有什麼:增量道、零位道和絕對碼道
碼盤上一圈一圈的圖形叫碼道,各管一件事:增量道數格子,零位道給基準,換向道服務伺服馬達,絕對碼道直接讀出位置,對心圈幫助裝配找正。本文逐一認識這些碼道,並對比增量式和絕對式碼盤的圖樣。
拿起一片碼盤對著光看,會看到一圈圈粗細不同的圖形:外圈密密麻麻,裡面有幾段長弧,有一圈只開了一個小缺口。每一圈叫一個“碼道”,各管一件事。認識碼道,是看懂碼盤圖紙的第一步。
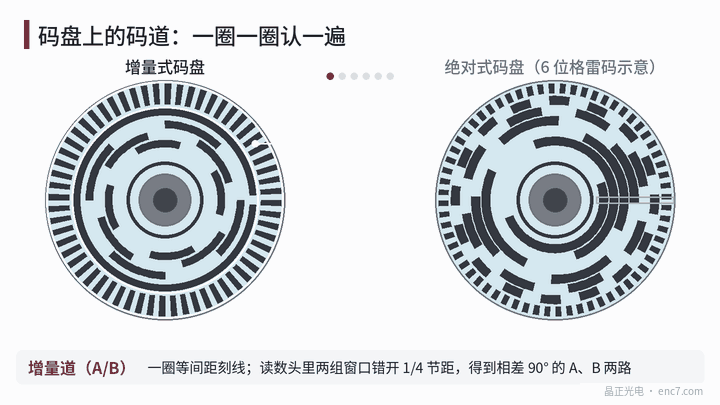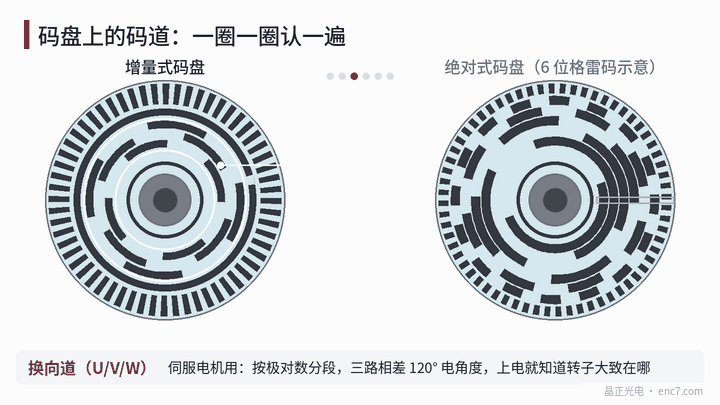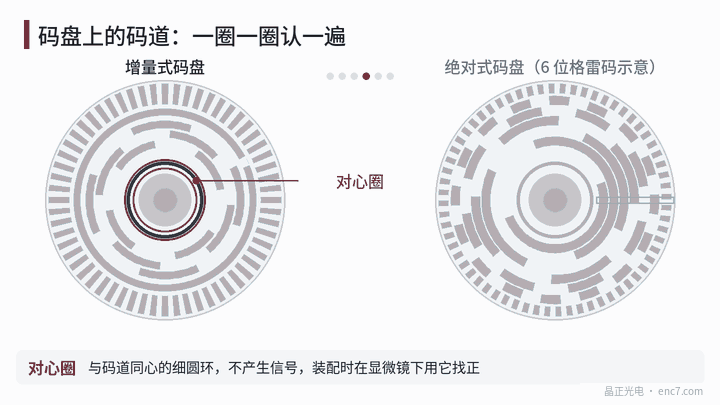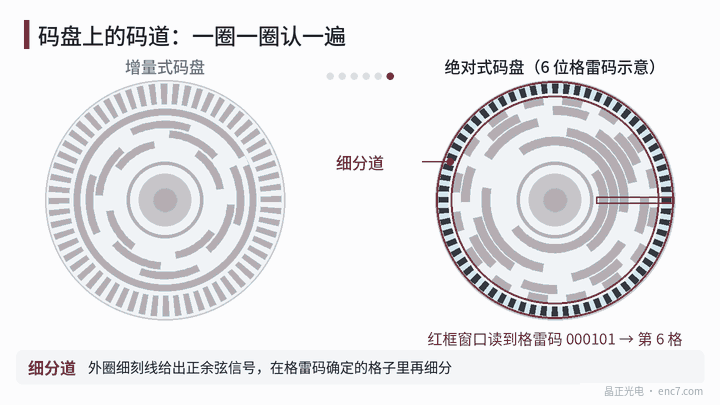
增量道:數“走了幾格”
增量道是一圈等間距的刻線,碼盤的“線數”說的就是它。2500 線的碼盤,轉一圈產生 2500 個訊號週期。
A、B 兩路訊號來自同一圈增量道:讀數頭裡有兩組視窗,彼此錯開 1/4 節距,於是得到相差 90° 的兩路訊號,用來判斷方向和做四倍頻。
增量道一般放在外圈,原因是節距 p = 2πr ÷ N。線數相同,半徑越大,節距越寬。2500 線放在半徑 20 mm 處,節距約 50 μm,線寬約 25 μm;挪到半徑 10 mm 處,節距只剩約 25 μm,加工和讀數都更難。
零位道:一圈一個路標
增量式編碼器上電時並不知道自己在哪,只能從當前位置開始數。零位道一圈只開一個視窗,每轉給出一個零位脈衝(Z 相),控制器以它為基準回零。
零位視窗的位置要和增量刻線嚴格對準,這樣 Z 脈衝才能和 A、B 訊號保持固定的相位關係。
換向道:伺服馬達專用
無刷伺服馬達上電後,驅動器需要知道轉子磁極大致在哪,才能正確通電。換向道就是為此準備的,常見為 U、V、W 三圈。
每圈按馬達的極對數分段,三路相差 120° 電角度。以 4 對極馬達為例,每路每轉變化 4 個週期,三路依次錯開 120° ÷ 4 = 30° 機械角,見圖1。三路訊號組合起來有 6 種狀態,每種對應 60° 電角度,足夠讓馬達先轉起來,之後再由增量道接管精確換向。
對心圈和標記
對心圈是一圈與碼道同心的細圓環,不產生訊號,專門給裝配用:在顯微鏡下轉動軸,調整碼盤,直到對心圈不再晃動。半徑 20 mm 處偏心 5 μm,單讀數頭就會帶來約 52″ 的誤差,所以這一步很關鍵。
此外,碼盤上常有批號、方向、刻線面識別等標記,方便追溯和裝配。
絕對式碼盤:一圈一位
絕對式碼盤把位置直接“寫”在碼盤上。圖1 右邊是 6 圈格雷碼,每圈代表一位,沿半徑讀出一組 0 和 1,就知道碼盤處在 64 格中的哪一格,每格 360° ÷ 64 = 5.625°。
用格雷碼而不用普通二進位制,是因為格雷碼相鄰兩格只變一位,讀數視窗壓在格子邊界上時也不會讀出離譜的值。最高位在內圈,最細的位放在外圈,同樣是因為外圈周長大、圖形不至於太細。
位數更高的絕對式碼盤,常見做法不是把每一位都做成一圈,而是用編碼道(或一圈偽隨機碼)確定粗位置,再用外圈的細分道產生正餘弦訊號,在格子內部細分。
兩種碼盤的圖樣對比如下:
| 增量式碼盤 | 絕對式碼盤 | |
|---|---|---|
| 主要碼道 | 增量道、零位道,伺服用再加換向道 | 多圈編碼道或偽隨機碼道,加細分道 |
| 上電後 | 要轉到零位才知道絕對位置 | 直接讀出當前位置 |
| 圖形特點 | 外圈細線,內圈簡單 | 每圈圖形不同,排布更復雜 |
小結
增量道數格子,零位道給基準,換向道幫馬達起步,絕對碼道直接給出位置,對心圈和標記服務裝配與追溯。看碼盤圖紙時,先分清每一圈是什麼碼道,再看它的線數、半徑和公差,就不容易看漏。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。