碼盤製造製程
雷射切割:玻璃碼盤為什麼不用刀具來切
玻璃碼盤要從整板上切出外圓和內孔,而且要和刻線同心。刀輪劃片只擅長直線,磨削又有接觸力和崩邊。本文講雷射切玻璃的基本原理,它在任意輪廓、同心度和無接觸方面的優勢,以及熱影響和後處理。
微影做完後,碼盤圖形還在一整塊玻璃板上。接下來要把它切成一片片圓盤:外面一個外圓,中間一個裝軸的內孔。切窗玻璃用一把刀輪就夠了,為什麼碼盤要用雷射?
機械方法難在哪裡
玻璃又硬又脆,常見的機械加工方式各有侷限:
- 刀輪劃片:先在表面劃一道淺痕,再掰斷。直線很好掰,封閉的圓就很難掰,內孔幾乎做不了。
- 金剛石磨削、套孔:能做圓和孔,但刀具要壓在玻璃上,接觸力和振動容易造成崩邊和微裂紋;刀具會磨損,尺寸會慢慢漂;冷卻液和碎屑還可能沾汙圖形面。
對一片只有幾十毫米大、表面有精細刻線的碼盤來說,這些問題都不小。
雷射怎樣切玻璃
雷射切玻璃靠的是讓玻璃在很窄的一條線上吸收能量,通用的思路有兩種:
- 熱應力分離:用玻璃能強烈吸收的長波長雷射(如 CO₂ 雷射)沿軌跡加熱,區域性產生熱應力,讓玻璃沿預定路線裂開。
- 超短脈衝加工:普通玻璃對很多波長是透明的,但把皮秒、飛秒級的超短脈衝聚焦到玻璃內部,焦點處會發生非線性吸收,沿軌跡形成一條改性帶,再分離。
具體用哪種、引數怎麼定,要看玻璃種類、厚度和邊緣要求。
優勢一:一次定位,切得同心
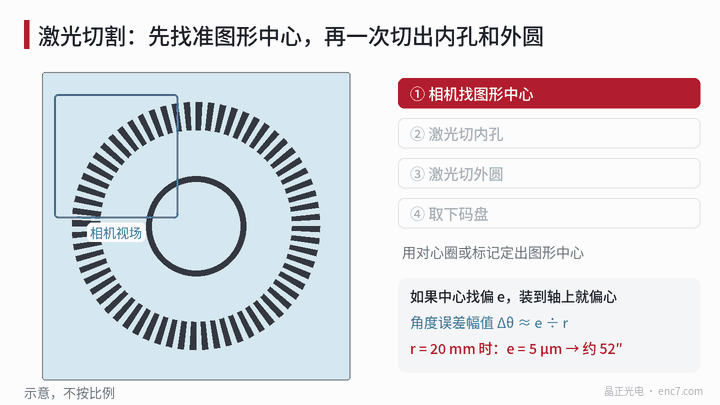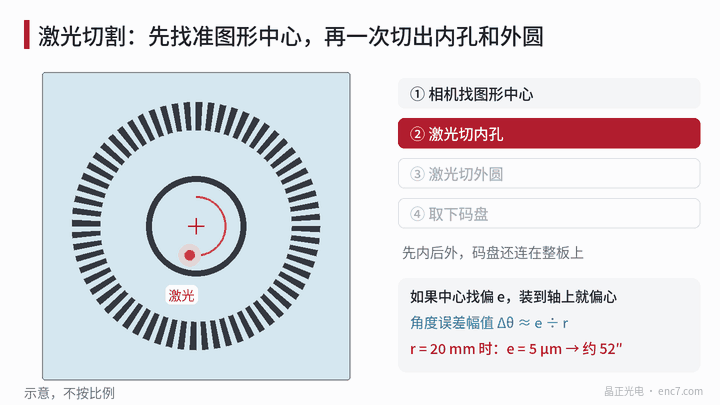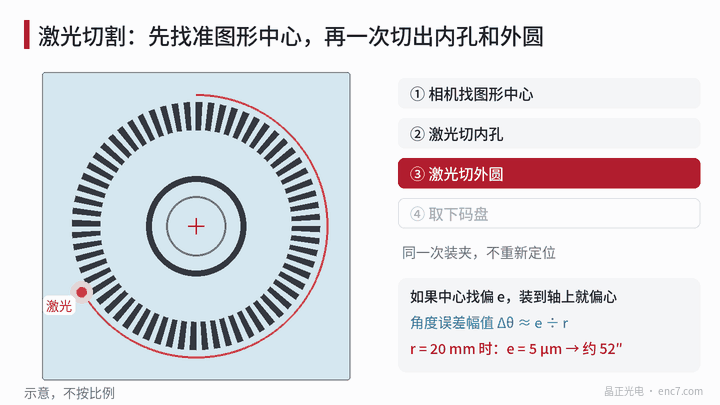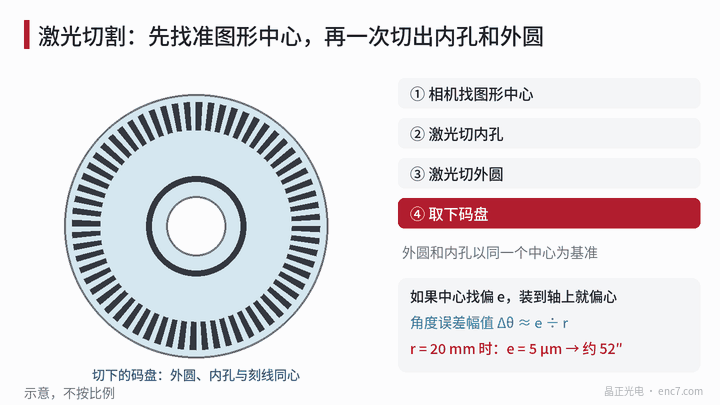
這是碼盤最看重的一點。見圖1,切割前先用相機識別圖形上的對心圈或標記,算出圖形中心,然後以這個中心為基準,在同一次裝夾裡切內孔、切外圓。一種做法是先切內孔、再切外圓,這樣切內孔時碼盤還連在整板上,不會移動。
為什麼同心這麼重要?如果客戶用內孔或外圓來定位裝配,切偏的量 e 會直接變成偏心,帶來每轉一個週期的正弦誤差,幅值約為 e ÷ r:
| 讀數半徑 r | 偏心 1 μm | 偏心 5 μm |
|---|---|---|
| 20 mm | 約 10″ | 約 52″ |
| 10 mm | 約 21″ | 約 103″ |
即使客戶裝配時用顯微鏡按對心圈找正,外圓和內孔切得同心,配合間隙也更均勻,找正更省事。
優勢二:輪廓隨意,沒有接觸力
雷射走什麼軌跡由程式決定。外圓、內孔、缺口、平邊、異形孔都能切,換一款碼盤只要換程式,不用做專門的刀具。加工時沒有刀具壓在玻璃上,也就沒有夾緊變形、刀具磨損和冷卻液汙染,對薄玻璃尤其友好。
代價:熱影響和後處理
雷射也不是沒有副作用。切口附近會有一圈受熱影響的區域,可能留下微裂紋、殘餘應力和少量碎屑。所以:
- 圖形要和切割線留出安全距離;
- 切割引數要按材料調好,並用首件檢查邊緣;
- 切完還要磨邊倒角,把切口的微裂紋磨掉;
- 再清洗,去掉碎屑和粉塵。
磨邊倒角為什麼關係到碼盤能用多久,會在下一篇單獨講。
小結
玻璃碼盤不用刀具切,主要是因為雷射能在一次定位裡以圖形中心為基準切出內孔和外圓,而且沒有接觸力、輪廓不受限制。代價是切口有熱影響,需要磨邊和清洗來收尾。讀數半徑越小,對切割同心度的要求越高。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。