碼盤製造製程
磨邊與倒角:碼盤邊緣決定它能用多久
玻璃很少因為“不夠硬”而壞,絕大多數是從邊緣的微小裂紋開始的。本文用裂紋尖端應力集中的原理說明邊緣微裂紋為什麼危險、為什麼會慢慢長大,磨邊和倒角起什麼作用,以及怎樣檢查碼盤的邊緣質量。
一片玻璃碼盤裝進編碼器,出廠測試一切正常,用了一段時間卻裂了。拆開一看,裂紋往往是從外圓或內孔的邊緣開始的。玻璃本身並不脆弱,脆弱的是它邊緣上那些肉眼看不見的微裂紋。
玻璃為什麼會從邊緣壞起
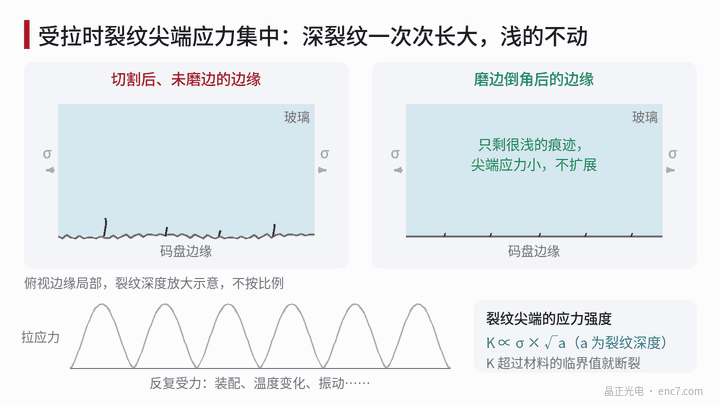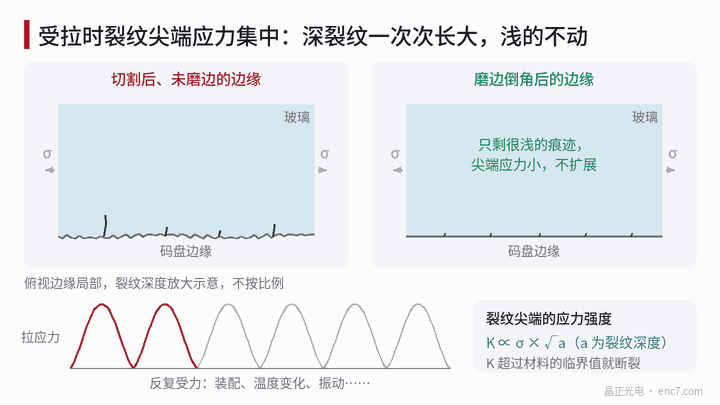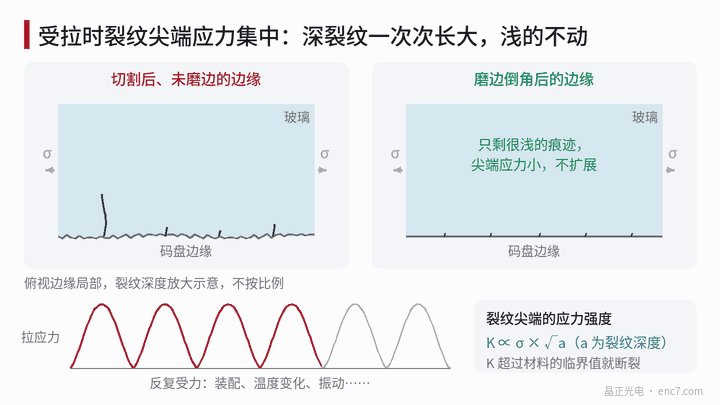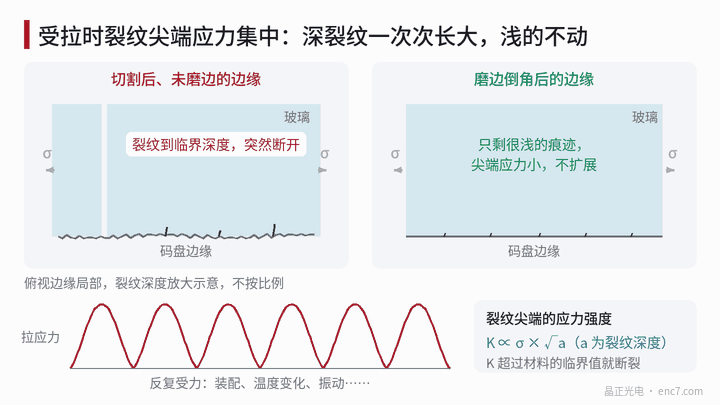
玻璃耐壓不耐拉。受拉時,表面上一條細小的裂紋就像一個“放大器”:裂紋尖端的應力比周圍大得多。斷裂力學用應力強度因子來描述它:
K ∝ σ × √a(σ 為拉應力,a 為裂紋深度)
K 一旦超過材料的臨界值,裂紋就會瞬間穿過整片玻璃。由這個關係可以算出:裂紋深度變成 4 倍,玻璃能承受的拉應力就降為一半。
切割之後,邊緣恰恰是裂紋最多、最深的地方:雷射切口有熱影響區,機械加工有崩口和劃痕。所以玻璃件的強度,很大程度上由邊緣決定。
裂紋會慢慢長大
更麻煩的是,裂紋不一定當場斷開,而是會“慢慢長”。玻璃在受拉的同時接觸空氣裡的水汽,裂紋尖端會發生應力腐蝕,一點點向裡延伸。碼盤在使用中會反覆受力:裝配時的壓緊和膠的收縮、開機停機的溫度變化、裝置的振動。每受一次拉,深裂紋就長一點,裂紋越深長得越快,直到某一次達到臨界深度,突然斷開(見圖1左)。
淺的裂紋尖端應力小,低於擴充套件的門檻,就基本不動(見圖1右)。這就是磨邊的意義:不是讓邊緣“好看”,而是把深裂紋去掉。
磨邊和倒角做什麼
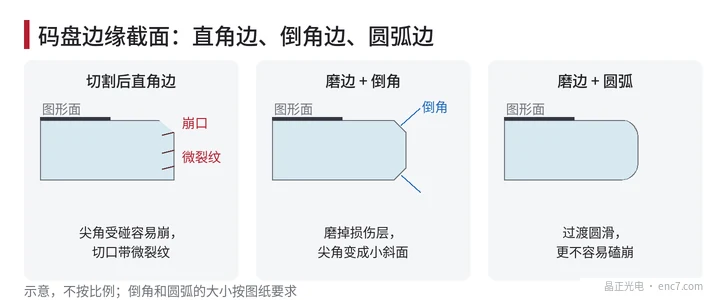
- 磨邊:用磨輪把切口表面的損傷層磨掉,深的微裂紋隨之去除,只留下很淺、很均勻的磨痕。
- 倒角:把邊緣的直角磨成小斜面或圓弧(見圖2)。尖角最容易在搬運和裝配時磕崩,崩下來的玻璃碎屑還可能劃傷圖形面,或者落進編碼器的光路里。
內孔邊緣同樣要處理,而且往往更關鍵。碼盤粘在輪轂上,溫度變化時兩者脹縮不一樣,應力集中在內孔邊緣。舉個例子:硼矽玻璃約 3.3 × 10⁻⁶/K,鋁合金約 23 × 10⁻⁶/K,溫升 60 K 時,在半徑 4 mm 的內孔處,兩者的脹量相差約 (23 − 3.3) × 10⁻⁶ × 60 × 4 mm ≈ 4.7 μm。這部分差值要靠膠層和玻璃自身去承受,內孔邊緣有裂紋就很危險。
怎樣檢查邊緣質量
邊緣檢查可以按下面的清單做:
- 崩口:顯微鏡下沿外圓、內孔各看一圈,記下最大崩口沿邊緣的長度和向內的深度,與圖紙允許值比較。
- 裂紋:用側光或暗場照明,裂紋會發亮,比明場容易看出來。
- 倒角:寬度是否在要求範圍內,一圈是否均勻,有沒有漏倒的地方。
- 殘餘應力:把碼盤放在兩片正交的偏振片之間,有應力的區域會顯出亮紋,可用來發現切割或磨邊帶來的應力。
- 清潔:磨邊後的粉末要徹底洗掉,不能留在圖形面上。
採購時,建議在圖紙上寫明崩邊允許尺寸、倒角要求和檢查方法,雙方按同一把“尺子”驗收。
小結
玻璃碼盤的強度主要取決於邊緣。深裂紋在反覆受拉時會慢慢長大,最終導致斷裂;磨邊去掉損傷層,倒角消除易崩的尖角。外圓和內孔都要處理好、檢查好,碼盤才能經得起裝配和長期使用。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。