品質檢測
AOI 視覺檢測:機器怎樣一眼看出缺陷
碼盤上的針孔、殘鉻、劃傷常常只有幾微米到幾十微米,人眼盯久了會累、會漏。AOI 自動光學檢測用“照明、成像、比對、分類”四步把缺陷找出來並記下位置。本文講清它的原理,以及它和人工目檢各自的長處與侷限。
一片 2500 線的碼盤,讀數半徑 20 mm 處的線寬只有 25 μm 左右。要在幾千條這樣的刻線裡找出一個幾微米的針孔,檢驗員得在顯微鏡下一格一格地看,看久了眼睛會累,判斷也會走樣。
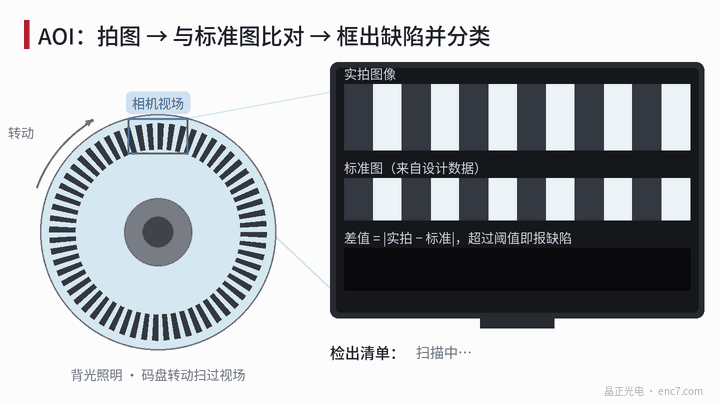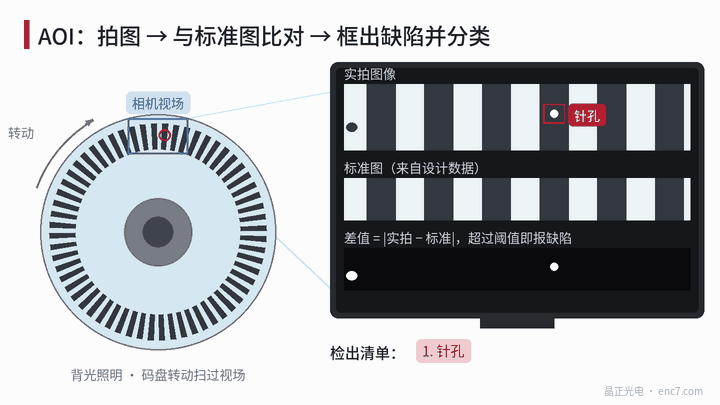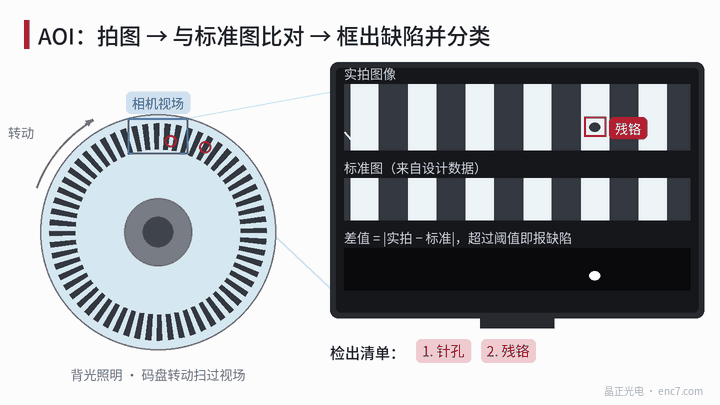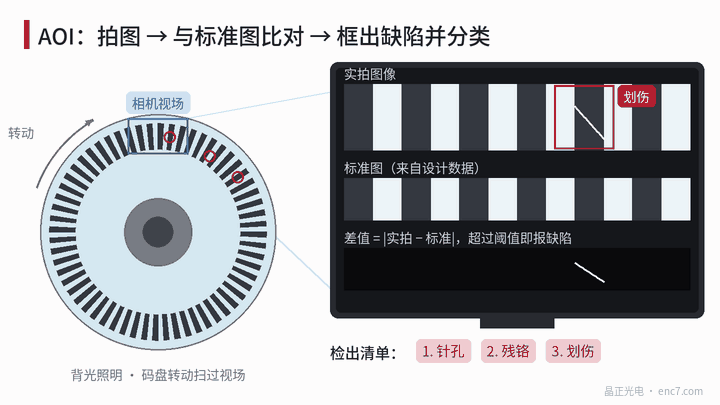
AOI(自動光學檢測)就是讓相機和演算法來做這件“找不同”的事:先拍圖,再和標準圖比,差得多的地方框出來,最後判斷是什麼缺陷,見圖1。
第一步:照明,讓缺陷“顯眼”
照明決定缺陷能不能被看見。玻璃碼盤一般用背光透射照明:鉻線擋光是黑的,玻璃透光是亮的。針孔在黑線裡變成亮點,殘鉻在亮縫裡變成黑點,反差很大,最容易檢出。
金屬反射式碼盤則用同軸的反射光照明。表面劃傷和顆粒還常加一路斜射光:平整表面把光反射走,劃痕和顆粒把光散射進鏡頭,在暗背景上顯出亮線。很多裝置會組合幾種照明,分別抓不同的缺陷。
第二步:成像,畫素要比缺陷小
想穩定檢出一個缺陷,一般希望它在影象上至少佔幾個畫素。比如要抓 5 μm 的缺陷,每個畫素對應的尺寸要做到 1–2 μm。這時一個 4000 畫素寬的相機,視場只有 4000 × 2 μm = 8 mm,整片碼盤要分成很多個視場拍,或者讓碼盤轉動、用線陣相機連續掃描。
倍率越高,景深越淺。碼盤稍有不平,區域性就會失焦,所以高倍檢測對夾持和對焦都有要求。解析度、視場和檢測時間,三者要一起權衡。
第三步:比對,找出“不一樣”的地方
常見的判斷方法有三種:
- 與標準圖比對:標準圖來自設計資料或一片確認合格的碼盤。實拍圖和標準圖對準後逐畫素相減,差值超過閾值的區域就是可疑點。對準要很準,否則每條刻線的邊緣都會出現差值。
- 週期比對:增量道是重複圖形,可以拿每個週期和相鄰週期比,哪一格“長得不一樣”就標出來。
- 規則判斷:直接量線寬、量間距、量亮斑面積,超出設定範圍就報警。
第四步:分類和記錄
找到可疑點後,演算法會提取它的面積、長寬、亮暗和形狀:比周圍亮、圓形的多是針孔;比周圍暗、落在縫裡的多是殘鉻或顆粒;細長的多是劃傷。再結合它在不在讀數區、有多少個,給出判定。
AOI 還會把每個缺陷的座標和影象存下來。如果每一片的同一位置都有同樣的缺陷,多半是光罩上的問題;如果位置隨機分佈,更可能來自顆粒和潔淨度。這些記錄對追溯和改進製程很有用。
和人工目檢相比
| 專案 | AOI | 人工目檢 |
|---|---|---|
| 一致性 | 引數不變,結果可重複 | 受經驗和疲勞影響 |
| 速度 | 快,適合批次 | 慢 |
| 記錄 | 自動儲存座標和影象 | 靠手工記錄 |
| 誤報 | 灰塵、水印也可能報警 | 能分辨可擦掉的汙物 |
| 新缺陷 | 要調整演算法或規則 | 能憑經驗判斷 |
AOI 也有看不到的東西:碼盤側面的崩邊、平面度、光學密度數值,要靠別的儀器。閾值設得太嚴,誤報多;設得太鬆,又會漏檢。所以常見做法是 AOI 先篩一遍,再由人在顯微鏡下對報警點復判。
小結
AOI 的核心是“照得出、拍得清、比得準、分得開”。它讓外觀檢測變得可重複、可記錄、可追溯,但閾值設定和人工復判仍然少不了。看一份 AOI 結果時,除了“合格與否”,缺陷的位置分佈同樣值得關注。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。