測試、可靠性與質量
角度量值溯源:編碼器精度是怎麼“對上”國家基準的
編碼器標稱 ±5″,這個數靠什麼站得住?本文梳理從國家角度基準到標準器、工作標準再到產品的溯源鏈,解釋圓周封閉原理與多面稜體互比法,算出不確定度如何逐級累加,並區分校準與檢定。
一臺編碼器的規格書寫著“精度 ±5″”。這個數是在檢測臺上和參考編碼器比出來的;參考編碼器的誤差又是誰標定的?再往上追,最終要落到國家角度基準上。這條鏈條只要有一環沒有記錄、沒有不確定度,±5″ 就只是一個“測得的數”,而不是一個可以和別人對比的量值。
溯源性的三個要件
計量溯源性是指測量結果能夠透過一條有記錄、不間斷的校準鏈,與參考標準聯絡起來,鏈上每一次校準都對最終不確定度有貢獻(術語定義見 JJF 1001)。落到實際,就是三件事:
- 鏈不斷:每一級標準器都有有效的校準證書,並在校準間隔內使用;
- 有不確定度:每一級證書都給出測得值和擴充套件不確定度,而不只是“合格”;
- 有記錄:方法、環境、人員和裝置狀態可追溯,實驗室能力通常按 ISO/IEC 17025 評價。
溯源性不等於“很準”。一條溯源鏈完整、但不確定度為 2″ 的檢測臺,用來驗證 ±5″ 的產品就很勉強。
角度的特殊之處:圓周自己就是標準
長度基準需要外部參考,角度卻不同。弧度是弧長與半徑之比,整圓恰好 2π,所以把圓周等分成 N 份時,各份的分度誤差之和必然為零:
Σδ_i = 0
這個“圓周封閉”原理讓高等級的角度標準可以自校準,不必依賴更高一級的外部器具。典型做法是多面稜體與轉檯互比,見圖2。
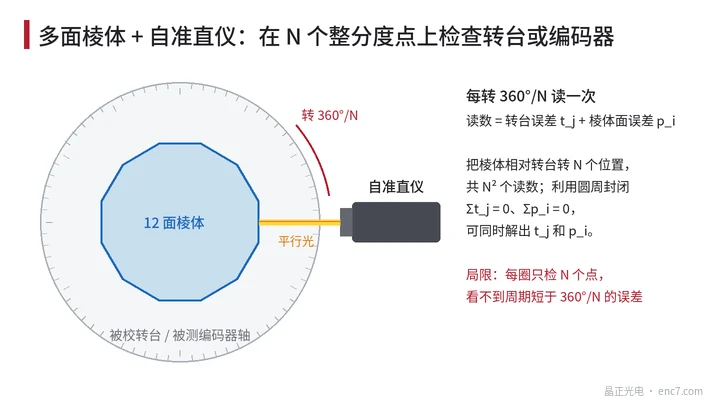
設轉檯在第 j 個整分度位置的誤差為 t_j,稜體第 i 個面的角度偏差為 p_i。把稜體相對轉檯依次轉到 k = 0…N−1 個位置,每個位置測一整圈,自準直儀讀數為:
r_jk = t_j + p_(j−k) + c_k
其中 c_k 是每次裝夾後自準直儀的零位(任意值)。利用 Σt_j = 0 和 Σp_i = 0:對固定 k 求平均,得到 c_k;扣除後再對 k 求平均,得到 t_j;稜體誤差 p_i 隨之解出。
數值算例:互比法有多準
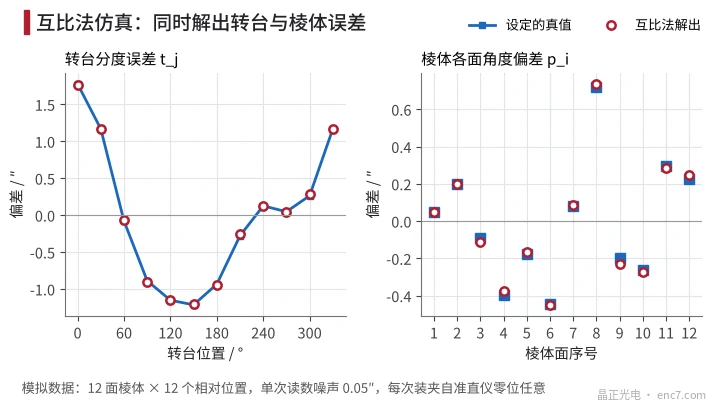
用 12 面稜體模擬(模擬資料):設定轉檯誤差在 −1.2″~+1.8″ 之間,稜體各面偏差在 ±0.8″ 以內,單次讀數噪聲 0.05″,每次裝夾零位隨機。144 個讀數解出的轉檯誤差和稜體誤差,與設定值的最大偏差約 0.03″,見圖3。理論上,單點誤差約為 σ·√(N−1)/N,σ = 0.05″、N = 12 時約 0.014″,與 2000 次蒙特卡洛的統計結果一致。
同樣的封閉原理還體現在多讀數頭上:在圓光柵上均布 M 個讀數頭取平均,除 M 的整數倍以外的各次諧波誤差都會抵消。標準轉檯常用這種方法提高自身精度。
不確定度怎樣逐級累加
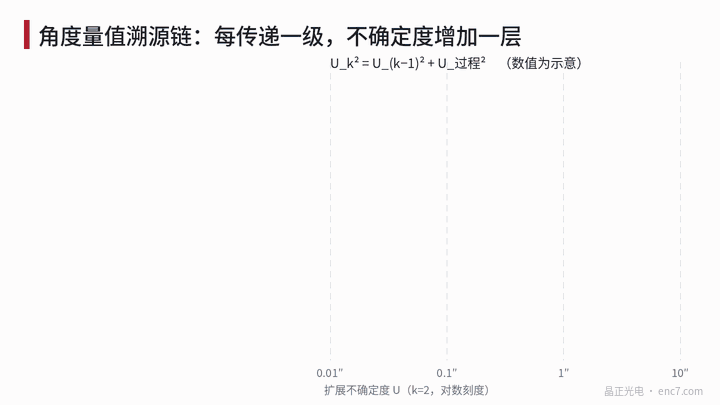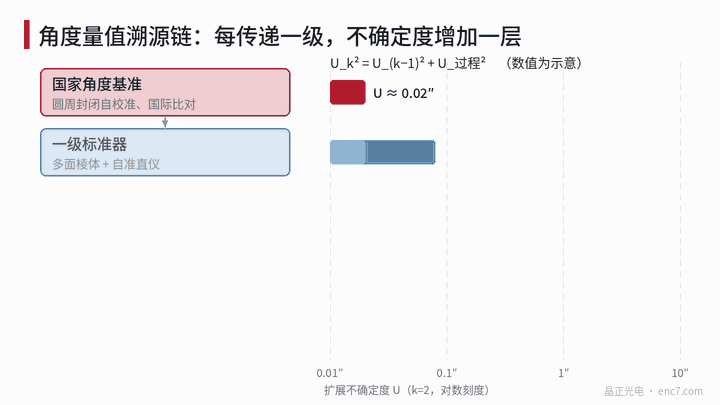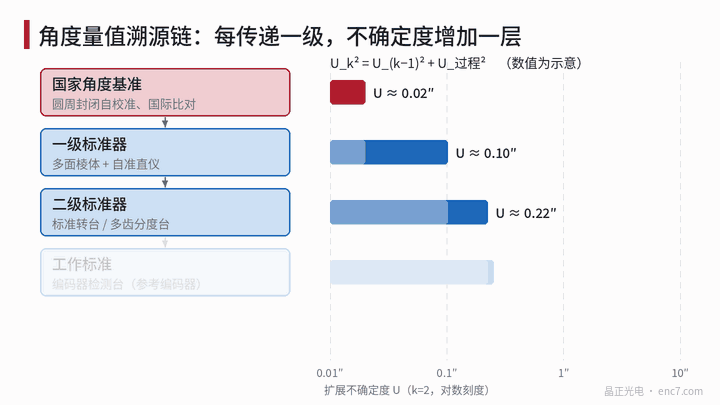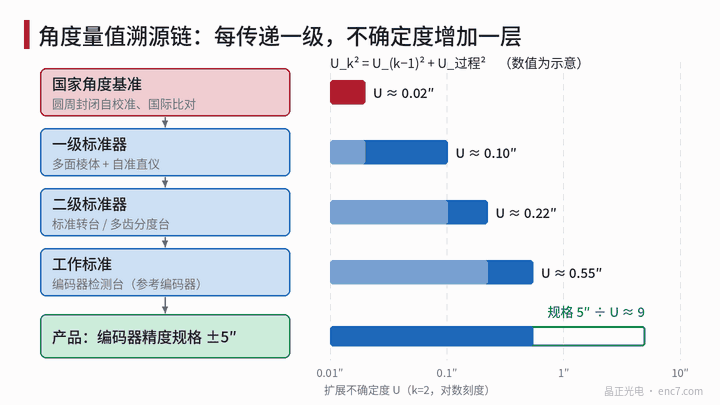
下一級的不確定度由兩部分構成:上一級標準的不確定度,以及本級比較過程引入的不確定度(裝夾、對準、溫度、讀數分辨力等)。兩者獨立時按平方和合成:
U_k² = U_(k−1)² + U_過程,k²
圖1 的示意數值:國家基準 0.02″,經多面稜體 + 自準直儀 0.10″,經標準轉檯 0.22″,到編碼器檢測臺 0.55″。產品規格 ±5″ 與 0.55″ 之比約為 9,測量能力足夠。
這組數字說明一個常被忽視的事實:越到下游,本級過程項越佔主導。檢測臺的 0.55″ 裡,上游只貢獻了 0.22″;聯軸器傳動誤差、被測編碼器安裝偏心、參考編碼器的細分誤差才是大頭。改進檢測臺,通常比去追求更高等級的上游證書更有效。
還要注意取樣的侷限:24 面稜體每 15° 才檢一個點,週期短於 30° 的誤差分量會被混疊或漏掉,細分誤差(週期是一個訊號週期)完全看不見。驗證短週期誤差,要用連續比較的參考編碼器。
校準與檢定:不是一回事
| 專案 | 檢定 | 校準 |
|---|---|---|
| 性質 | 屬於法制計量,列入強制檢定目錄的器具必須檢定 | 技術行為,一般自願委託 |
| 依據 | 計量檢定規程(JJG) | 校準規範(JJF)或約定的技術檔案 |
| 結論 | 給出合格或不合格 | 給出測得值與不確定度,一般不判定 |
| 週期 | 由規程規定 | 由使用方根據使用情況確定 |
編碼器檢測臺、多面稜體這類企業內部標準器,多數走校準。拿到校準證書後,要由使用方自己判斷:證書給出的誤差和不確定度,是否滿足本單位檢測的要求。兩次校準之間,還應用核查標準做期間核查,及時發現標準器漂移。
工程要點
- 檢測臺的溯源證明要能一路追到上級證書:參考編碼器、稜體、自準直儀的證書編號和有效期應記錄在每份檢測報告中。
- 報編碼器精度時同時給出檢測不確定度;規格 ÷ U 低於 3~4 時,判定結論應考慮保護帶。
- 檢測臺的不確定度預算裡,安裝偏心、聯軸器、溫度通常比上游證書更大,優先改進這些過程項。
- 稜體法只適合檢查長週期誤差;細分誤差和刻線短週期誤差需要連續比較,或高速時間間隔法。
- 校準證書不給“合格”結論時,使用方要自行比較誤差與允許值,不要把“已校準”當成“合格”。
- 用一隻穩定的編碼器或稜體作核查標準,每月或每批測一次並畫控制圖,作為期間核查記錄。
小結
角度溯源的起點是圓周封閉,自校準方法讓高等級標準不依賴外部參考。沿著基準、標準器、工作標準到產品,不確定度按平方和逐級增大,而下游過程項往往佔主導。編碼器精度要“對得上”,靠的是鏈條完整、每級有不確定度,並在使用中做好期間核查。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。