訊號問題圖鑑
症狀:某一固定角度幅值驟降——區域性缺陷與汙染的定位
每轉到同一角度,訊號幅值就掉下去一塊,多半是碼盤上有區域性缺陷或汙漬。掉幅深度約等於遮擋面積除以檢測窗面積,持續弧長約為缺陷長加窗寬。本文給出由示波器讀數反推缺陷尺寸和角位置的方法、三類缺陷的波形特徵和可接受掉幅判據。
碼盤勻速轉動,幅值在大部分角度都正常,但每轉到某個固定位置就凹下去一塊,持續幾度,凹坑的位置用 Z 脈衝一對就對上。這說明問題鎖定在碼盤的某個區域性:劃傷、殘鉻、顆粒或指紋。與其拿顯微鏡滿盤找,不如先從示波器上的凹坑把缺陷的大小、性質和位置算出來,再去定點複核。
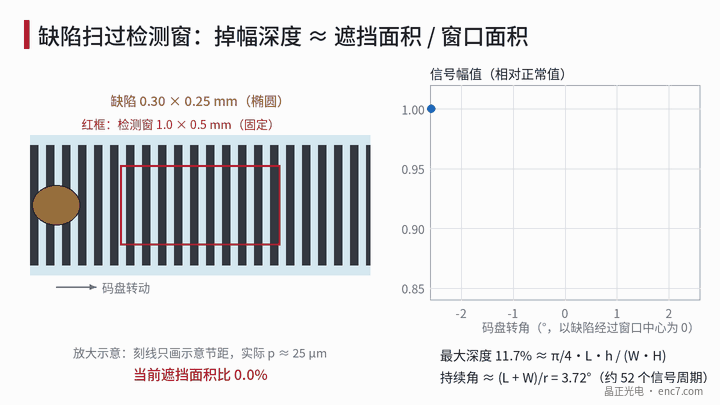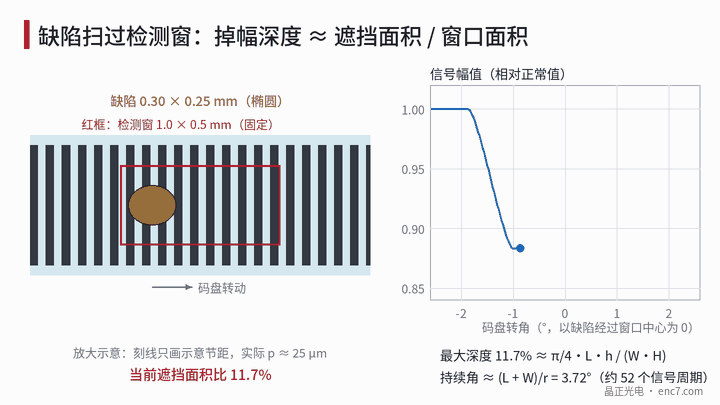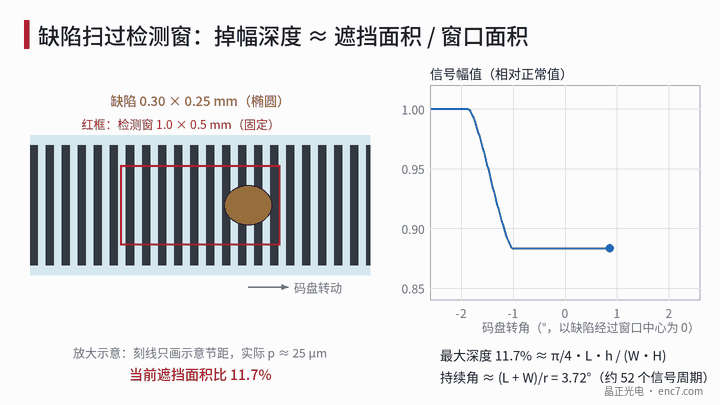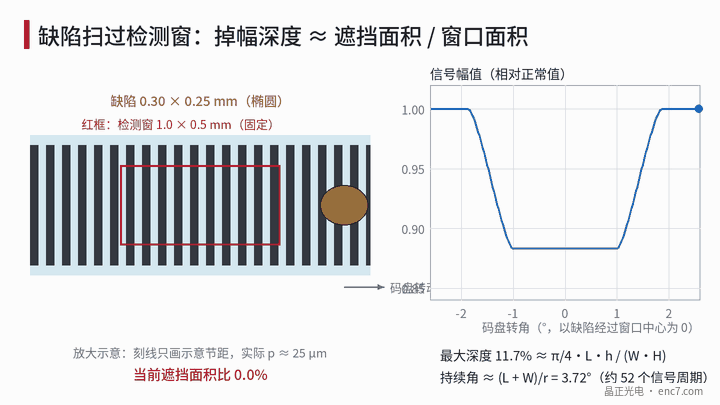
凹坑的深度和寬度
以單場讀數(各相位交錯排列在同一個檢測窗裡)為例。缺陷大於節距時,它蓋住的那部分視窗不再產生調製,四個相位按同一比例受影響,A、B 幅值同比下降:
d = A_overlap / (W·H)
其中 A_overlap 為缺陷與檢測窗的重疊面積,W、H 為視窗的切向寬和徑向高。設缺陷切向長 L、徑向寬 h,掃過視窗的弧長為 L + W,持續角為:
Δθ ≈ (L + W) / r
凹坑一般是梯形:兩側斜坡各佔 min(L, W),平底佔 |L − W|,最大深度為 min(L, W)·min(h, H)/(W·H),橢圓形缺陷再乘約 π/4。缺陷小於節距時,結果取決於它壓在鉻線還是透光縫上,單個缺陷可在 0 到約 2 倍之間變化。
算例:r = 20 mm、5000 線(p ≈ 25.1 μm)、檢測窗 1.0 × 0.5 mm(假設):
| 缺陷(切向 × 徑向) | 最大深度 | 持續角 | 約合訊號週期數 | 形狀 |
|---|---|---|---|---|
| 顆粒 0.1 × 0.1 mm | 2% | 3.2° | 44 | 窄斜坡、寬平底 |
| 殘鉻 0.5 × 0.15 mm | 15% | 4.3° | 60 | 斜坡與平底各約 20 週期 |
| 切向劃痕 3 × 0.03 mm | 6% | 11.5° | 159 | 長而淺 |
| 徑向劃痕 0.03 × 0.5 mm | 3% | 3.0° | 41 | 近似矩形,邊沿陡 |
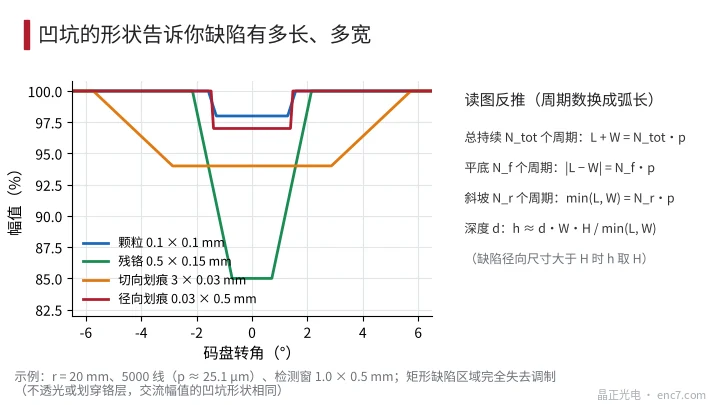
從示波器反推缺陷尺寸
時間讀數受轉速波動影響,更穩妥的是數訊號週期。設凹坑總共持續 N_tot 個週期、平底 N_f 個、單側斜坡 N_r 個,節距為 p,則:
L + W = N_tot·p,|L − W| = N_f·p,min(L, W) = N_r·p
若 N_r·p 接近視窗寬度 W,說明 L ≥ W,缺陷長 L = (N_tot − N_r)·p;否則 L = N_r·p。再由深度得徑向尺寸 h ≈ d·W·H/min(L, W)。視窗照度不均勻時凹坑邊緣會變圓,斜坡長度宜取深度 10% 到 90% 之間的週期數再適當外推。
角位置:數出 Z 脈衝到凹坑中心的週期數 n_c,轉角為 Δφ = n_c·360°/N。缺陷在碼盤上的位置,是從 Z 刻線逆著轉動方向數過去 Δφ,再扣除讀數頭圖紙上 Z 探測器與增量視窗中心之間的切向錯位。顯微鏡下以 Z 刻線為基準轉到該角度,在讀數半徑 r ± H/2 的帶內尋找,一般一個視場就能看到。
三類缺陷的波形特徵
只看交流幅值分不出缺陷性質,要同時看直流。差分輸出把直流抵消了,需要讀數頭的單端測試點,或四個相位之和(見圖3):
- 劃穿鉻層:缺陷處變成全透光,交流下降 f,直流反而上升,碼盤佔空比 50% 時約上升 f。邊沿陡,切向劃痕長而淺,徑向劃痕短而方。
- 殘鉻或不透光顆粒:交流和直流同比例下降,凹坑形狀由缺陷外形決定,常見於單個點。
- 指紋或油膜:主要是散射。設散射比例 s、散射光中有 η 仍落到探測器上,交流下降 s,直流只下降 s·(1 − η),交流比直流掉得多;邊緣漸變、持續角長、形狀不規則,常成片出現。散射的定量模型見本文庫汙染一篇。
還有一種看起來像但不鎖定角度的情況:汙物在讀數頭的視窗或指示光柵上。它造成的是全周恆定的掉幅或偏置,與 Z 沒有固定相位,可以和碼盤上的缺陷區分開。
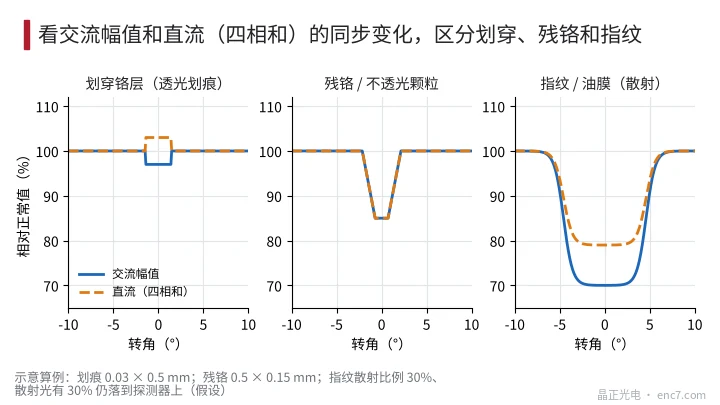
可接受掉幅判據
單場讀數時,凹坑是 A、B 的共模變化,atan2 細分本身不產生誤差,判據主要看餘量:最小幅值 A·(1 − d − η_other) 要高於報警閾值並留有餘量,方波輸出時還要高於比較器回差;固定偏置的相對值放大為 1/(1 − d)。一般 d 在 10% 以內問題不大,超過 20% 應處理(示例判據,按產品報警閾值調整)。
分割槽讀數時(A+、B+、A−、B− 各自獨立的視窗)要嚴得多:缺陷只落在一個場裡,會產生約 f/(2M) 的偏置,M 為調製度。M = 0.5、允許偏置 1%(2048 線約 1″)時,單個場裡允許的遮擋面積只有約 1%。
還要注意速度的影響:低速時自動增益或自校正可能跟著凹坑走,把凹坑“抹平”但帶來偏置跳動;高速時凹坑只持續很短時間。測量時用固定低速,並關閉或記錄自動增益。
工程要點
- 先確認凹坑與 Z 鎖定:鎖定在碼盤上的是缺陷,不鎖定的查讀數頭側。
- 用週期數而不是時間反推尺寸:L + W = N_tot·p,|L − W| = N_f·p,深度給出徑向尺寸。
- 同時看單端直流:直流上升是劃穿鉻層,同比下降是不透光物,交流比直流掉得多是散射汙染。
- 顯微鏡複核時以 Z 刻線為基準、逆著轉動方向數 Δφ,並扣除 Z 與增量視窗的切向錯位。
- 分割槽讀數場對區域性缺陷的容忍度遠低於單場交錯陣列,來料檢驗的缺陷尺寸限值要按讀數頭架構分別定。
- 清潔後在同一角度複測凹坑深度,深度變淺說明是汙染,不變說明是圖形缺陷。
小結
固定角度的幅值凹坑可以當作一把尺子:深度對應遮擋面積佔視窗的比例,週期數對應缺陷與視窗切向尺寸之和,Z 給出角位置。再配合單端直流的升降判斷缺陷性質,就能直接到碼盤上指定位置複核,並按讀數頭架構給出可接受的掉幅限值。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。