訊號問題圖鑑
症狀:反射式讀數對比度只有預期一半——基板背面反射
玻璃碼盤做反射式讀數時,進入透光縫的光在背面或下方零件反射,橫移 2t·tanθ′ 後又從透光縫出射,形成與主條紋反相或錯相的背景。本文推導背面反射率與橫移對調製度的影響:等效反射率約 0.4 即可使調製度減半,並給出塗黑對比、傾角試驗等排查步驟。
玻璃碼盤用在反射式讀數頭上,按鉻線反射率和玻璃表面反射率估算,調製度應在某個水平,實測卻只有一半左右;同一批碼盤裝在不同輪轂上,結果還不一樣。碼盤上表面的圖形沒有問題,問題出在穿過透光縫的那部分光:它在玻璃背面或碼盤下方的零件上反射回來,又從透光縫鑽出,和主條紋疊在一起。本文算清這部分光走到哪裡、對調製度有多大影響,以及怎樣快速確認和處理。讀數頭內部各元件之間的鬼像另見本文庫雜散光一篇,這裡只討論碼盤基板這一條路徑。
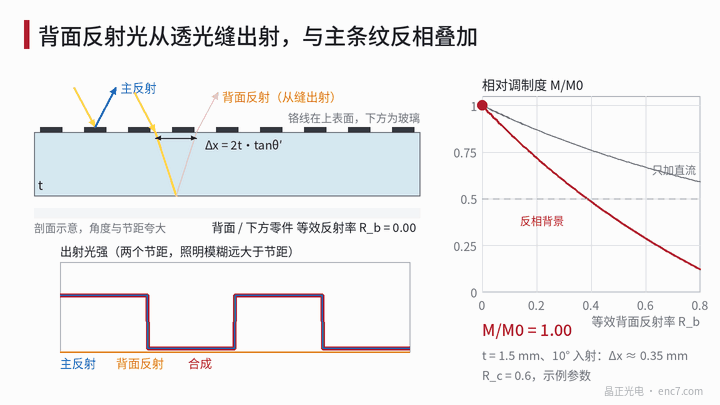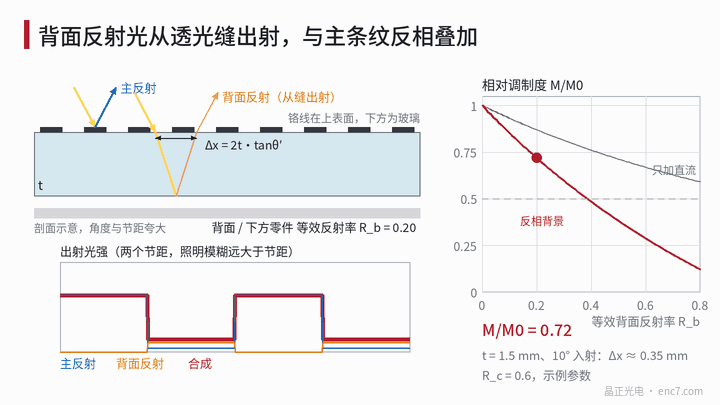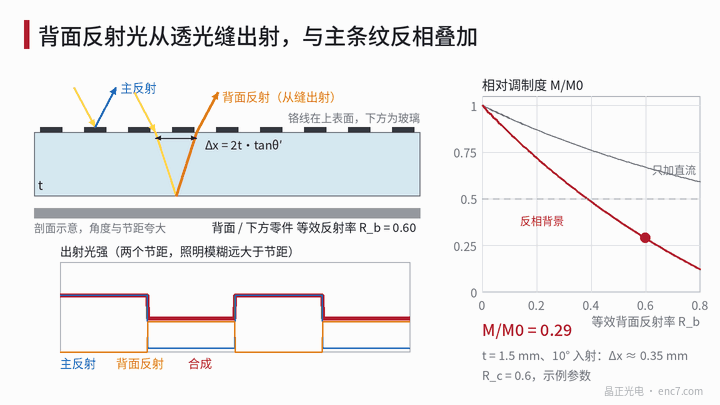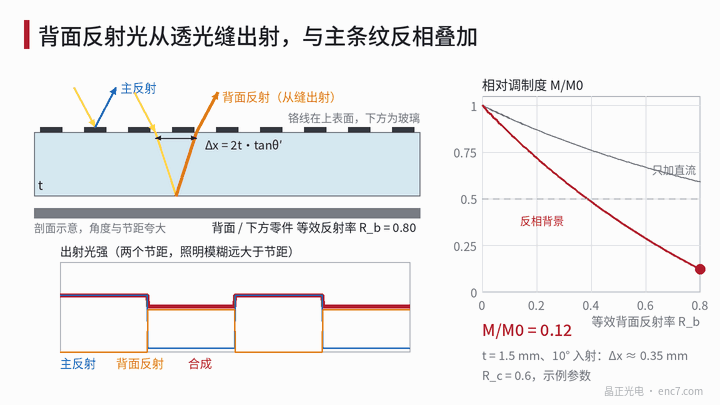
光路:背面反射光走到哪裡
鉻線在上表面、朝向讀數頭。照明以入射角 θ 照到碼盤:落在鉻線上的光被反射(反射率 R_c,裸鉻在近紅外約 0.6),這是主訊號;落在透光縫上的光約 4% 被上表面反射,其餘進入玻璃,折射角 θ′ 滿足 sinθ = n·sinθ′。它在背面以等效反射率 R_b 反射,回到上表面時橫移
Δx = 2t·tanθ′
其中 t 為玻璃厚度,n 為折射率。鈉鈣玻璃 n = 1.52、t = 1.5 mm、θ = 10° 時,θ′ ≈ 6.56°,Δx ≈ 0.35 mm,相當於 20 μm 節距的 17.25 個週期。
回到上表面的光只能從透光縫出射,落在鉻線背面的部分再被反射下去(從玻璃側看裸鉻反射率約 0.44),往返若干次。照明有角寬 Δθ 時,往返路程還會把背面像模糊成寬 b ≈ 2t·Δθ/n 的一片:Δθ = 20 mrad 時 b ≈ 39 μm,已經大於 20 μm 節距。
模型:兩種極限下的調製度
出射光強 = 主反射 + 背面分量。背面分量等於“透光縫圖形 × 橫移並模糊後的入射圖形”,按非相干光強相加(LED 的相干長度只有約 20 μm 量級,遠小於 3 mm 的往返光程)。
模糊遠大於節距(b ≫ p):回來的光在上表面下方已是均勻的,只從透光縫出射,亮在縫上,恰與亮在鉻線上的主訊號反相。只計一次往返,相對調製度為
M/M0 = (1 − k)/(1 + k′),k = T²·R_b /[2(R_c − R_f)],k′ = T²·R_b /[2(R_c + R_f)]
其中 R_f ≈ 0.04 為上表面反射率,T ≈ 0.96 為上表面穿透率。R_b = 0.04(只有玻璃背面)時 M/M0 ≈ 0.94;R_b ≈ 0.42 時降到 0.50;計入多次往返後同一 R_b 約 0.46。
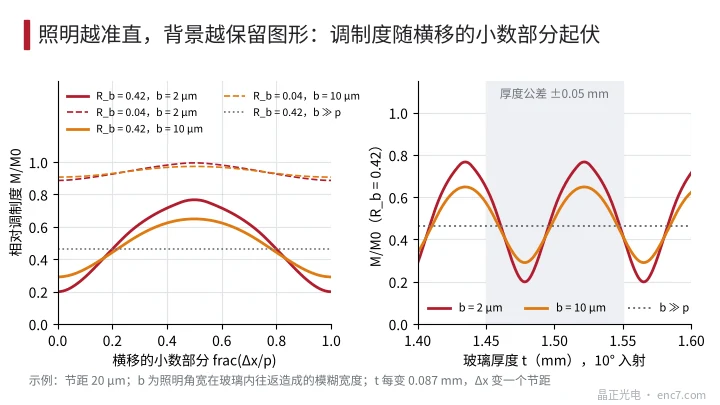
模糊遠小於節距(b ≪ p):背面分量保留圖形,它與透光縫的重疊隨 Δx/p 的小數部分變化,背景與主條紋的相位差不再是 180°,而是隨厚度和入射角變化。R_b = 0.42、b = 2 μm 時,M/M0 在 0.20(小數部分為 0,回光正好對著縫)到 0.77(小數部分 0.5)之間。厚度每變 0.087 mm,Δx 就變一個節距;±0.05 mm 的厚度公差足以讓同批碼盤落在曲線的不同位置,表現為個體差異(見圖2)。
還有一種情形要區分:光源與探測器在同一平面、用發散光直接投影的讀數頭,背面分量來自更深的虛光源,投影放大倍數與主條紋不同,到探測面上已不再與檢測陣列同週期,主要表現為直流。此時 R_b = 0.42 只使 M/M0 降到約 0.75,要降到一半需要更亮的反射體。
| 等效 R_b | b ≫ p | b ≪ p(隨厚度變化) | 只加直流 |
|---|---|---|---|
| 0.04 | 0.94 | 0.89~1.00 | 0.97 |
| 0.20 | 0.72 | 0.53~0.93 | 0.87 |
| 0.42 | 0.46 | 0.20~0.77 | 0.75 |
| 0.60 | 0.29 | 0.01~0.59 | 0.67 |
(R_c = 0.6,節距 20 μm,b ≪ p 一欄取 b = 2 μm,均為示例。)
可見只靠玻璃背面 4% 的反射,調製度損失只有幾個百分點;“只剩一半”通常意味著碼盤下方有亮面:拋光的輪轂端面、鍍了反射層的背面、淺色塑膠件或裸銅焊盤。
排查步驟
- 先排除其他原因:核對膜面朝向(鉻面是否朝讀數頭)、鉻面是否帶低反射的黑化層、讀數間隙是否在設計範圍,這幾項也會讓對比度成倍下降。
- 看暗電平:靜止時讓透光縫對準檢測窗,測反射光強與鉻線處之比。正常應接近 R_f/R_c ≈ 0.07,明顯偏高說明有光從縫裡回來。
- 背面塗黑對比:在碼道對應的背面貼黑色膠帶、塗黑或墊黑絨布,複測調製度。恢復到預期,即可確認背面路徑。注意隔著空氣貼的膠帶仍保留玻璃面的 4%。
- 傾角試驗:把讀數頭傾斜約 1°,Δx 變化約 35 μm,接近兩個節距。調製度隨之明顯起伏,說明照明準直、背景保留圖形;基本不變,說明屬於均勻反相背景。
- 統計個體差異:調製度與玻璃厚度相關,指向 b ≪ p 的情形;與輪轂批次、表面處理相關,指向下方亮面。
工程要點
- 反射式玻璃碼盤要把背面當作光學面設計:背面塗吸收層或輪轂發黑,可把 R_b 壓到幾個百分點。
- 背面鍍減反膜只能處理玻璃面本身的約 4%,對下方亮面零件無效。
- 等效 R_b 約 0.4 即可使調製度減半,碼道正下方不要放拋光金屬、淺色塑膠或裸焊盤。
- 照明準直良好時,調製度對厚度敏感,週期為 p/(2tanθ′),示例中約 0.087 mm,應按厚度公差評估批次離散。
- 想讓背面回光離開視場,需要 Δx 大於照明斑和檢測窗尺寸:1 mm 視窗、1.5 mm 玻璃約需 29° 入射,一般不現實,塗黑更可靠。
- 金屬碼盤或鉻下帶吸收層的結構沒有這條光路,對比度要求高時可優先考慮。
小結
反射式讀數中,穿過透光縫的光在背面或下方零件反射後,橫移 2t·tanθ′ 又從縫中出射,照明模糊大時形成反相的均勻背景,準直時形成相位隨厚度變化的背景。只有玻璃背面時損失約 6%,等效反射率到 0.4 左右調製度就減半。用暗電平、背面塗黑和傾角試驗三步即可確認,處理上以背面吸收為主。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。