訊號問題圖鑑
症狀:角度誤差以每轉兩次為主——碼盤變形與圖形橢圓
二次諧波誤差不能被對徑雙讀數頭抵消,常見來源是圖形橢圓、粘接應力造成的面內二次變形;軸系的 2 次平移誤差則會被抵消。相對橢圓度 ε 產生約 ε·sin2θ 的誤差,r = 20 mm 時半軸偏離 0.1 μm 約 1″。本文給出各來源的判別方法與排查流程。
用參考編碼器標定一臺測角裝置,偏心造成的一次諧波已經靠對徑雙讀數頭消掉了,剩下的誤差曲線每轉起伏兩次,峰峰值一兩角秒,怎麼調對心都不變。二次諧波在高精度編碼器裡很常見,因為它恰好是對徑平均消不掉的最低階。要處理它,先得分清是碼盤圖形本身拉成了橢圓、碼盤粘上去以後被拉變形,還是軸系在轉動中每轉晃兩次。
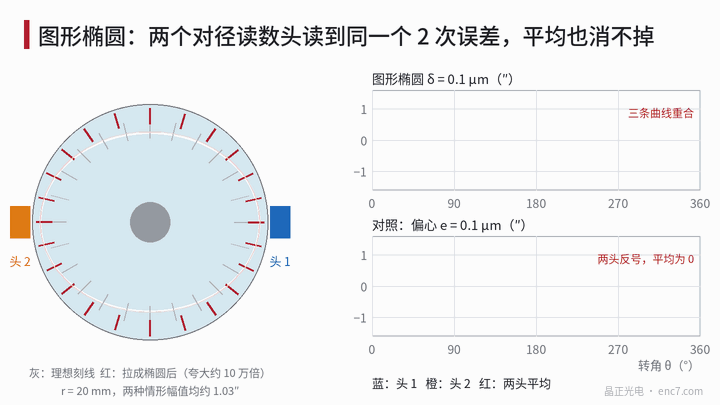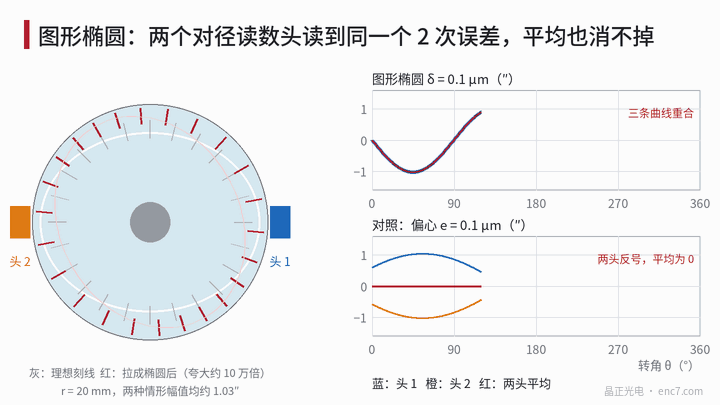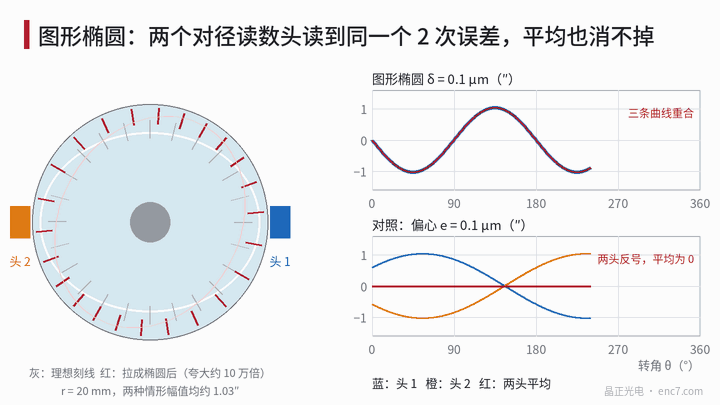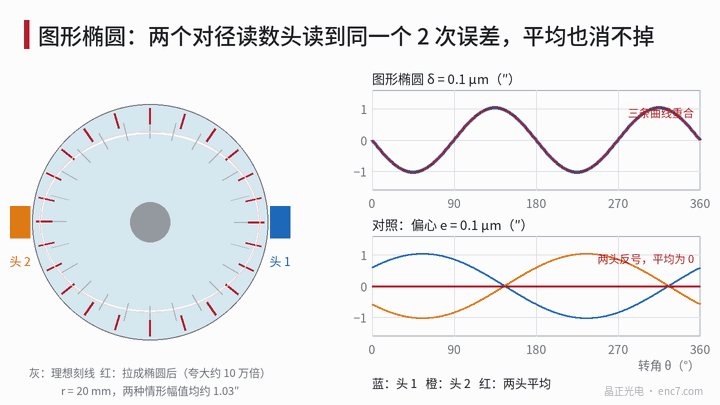
模型:橢圓怎樣變成角度誤差
設刻線圖形相對理想圓在兩個正交方向上各伸縮 ±ε,即沿某方向的半徑變為 r + δ、垂直方向變為 r − δ,ε = δ/r。刻線的視在角滿足 tanψ′ = (1 − ε)·tanψ/(1 + ε),展開得
Δθ ≈ ε·sin2(θ − θ0)
θ0 為橢圓主軸方位。r = 20 mm、δ = 0.1 μm 時 ε = 5×10⁻⁶,幅值約 1.03″,用數值解核對一致。一個微米的十分之一就是一角秒,這是二次誤差難纏的原因。
要注意,角度誤差來自刻線的切向位移,而不是徑向。均勻仿射拉伸(光罩寫入時兩軸比例差即屬此類)切向與徑向位移幅值相等,誤差為 δ/r;薄環被壓成橢圓的不伸長變形,切向位移只有徑向的一半,誤差為 δ/(2r)。所以用影像儀測得碼道圓的橢圓度,不能直接換算成角度誤差,應直接測刻線角位置。
三類來源與對徑平均
對徑兩讀數頭相距 180°,sin2θ 在 θ 與 θ + 180° 處相同,所以凡是固定在圖形上的二次形狀,兩頭讀數同號,平均後保留。軸系不同:軸心的平移在兩頭造成大小相等、方向相反的切向位移,不論它每轉幾次,對徑平均都會抵消。
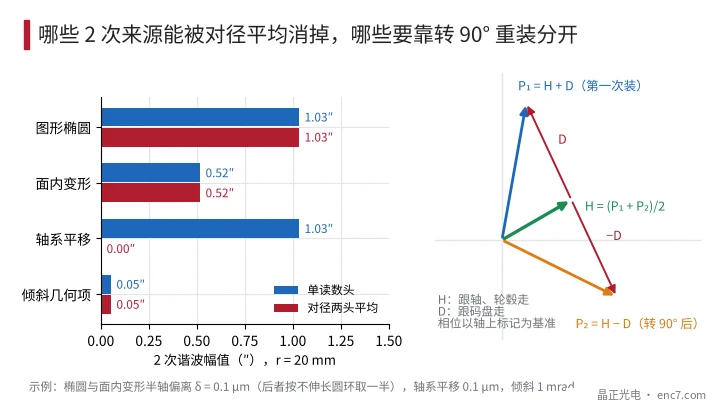
| 來源 | 機理 | 單讀數頭 | 對徑平均 | 隨溫度 |
|---|---|---|---|---|
| 圖形橢圓 | 光罩寫入兩軸比例差、複製變形 | ε·sin2θ | 保留 | 基本不變 |
| 粘接面內變形 | 輪轂不圓、膠層不均、兩點夾持 | 約 δ/(2r)~δ/r | 保留 | 隨熱失配變化 |
| 軸系 2 次誤差運動 | 軸頸或內圈橢圓,軸心每轉平移兩次 | 平移量/r | 抵消 | 視結構 |
| 傾斜幾何項 | (β²/4)·sin2θ | β = 1 mrad 時 0.05″ | 保留 | — |
(數值均為示例,見圖2左。)馬鞍形翹曲經讀數頭的切向耦合也會帶來 2 次誤差,對徑平均同樣消不掉,翹曲的測量見本系列幅值每轉兩次一篇。
排查流程
- 確認現象:以 Z 為基準多轉同步平均,2 次分量在各轉之間重複,相位穩定。不同步的 2 次成分多與軸承有關,另行處理。
- 單頭與平均對比:有兩個讀數頭時分別取各自的 2 次分量與平均值;只有一個讀數頭時,把它轉到對徑位置再測一次。單頭有、平均後消失,是軸系平移,用電容測頭或標準球測軸的 2 次徑向誤差運動核實;平均後仍在,是碼盤圖形或變形。
- 自由態測圖形:把碼盤以低夾持力放在精密轉檯上(三點支承或弱真空吸附),用影像儀或單讀數頭測若干刻線的角位置,得到圖形本身的 2 次分量。與裝配後的結果比較:兩者幅值、方位相近,是圖形橢圓;裝配後明顯變大,是粘接或夾持變形。
- 轉 90° 重灌:對可拆的夾持結構,或在膠固化前、或在標定轉檯上,把碼盤相對輪轂轉 90° 再測。以軸上標記為相位基準,跟碼盤走的 2 次分量 D 反號,跟軸和輪轂走的 H 不變:P₁ = H + D,P₂ = H − D,於是 D = (P₁ − P₂)/2,H = (P₁ + P₂)/2。
- 變溫複測:在兩個溫度下測 2 次分量。粘接應力引起的部分隨溫差線性變化,圖形橢圓基本不變。
- 對症處理:圖形橢圓找光罩寫入或複製工序,校正兩軸比例;粘接變形查輪轂圓度、膠量對稱性和夾持方式,改用低應力膠或均勻環形粘接;穩定且不隨溫度變化的殘餘,可用 2 次諧波補償表消除。
工程要點
- 二次誤差幅值約 δ/r:r = 20 mm 時半軸偏離 δ = 0.1 μm 即約 1″,亞微米的變形就要管。
- 對徑雙讀數頭只消奇數階和軸心平移,圖形橢圓和碼盤面內變形照樣保留。
- 測碼道圓的橢圓度不等於測角度誤差,仿射變形與圓環彎曲的換算係數差一倍,以刻線角位置為準。
- 單頭與對徑平均對比是第一步:能分開軸系與碼盤兩大類來源。
- 轉 90° 重灌的相量差除以 2 得跟碼盤走的部分,和除以 2 得跟軸、輪轂走的部分。
- 粘接引起的 2 次分量隨溫度變化,補償表只適合補穩定的那部分。
小結
角度誤差以每轉兩次為主,說明有二重對稱的形狀進入了讀數:圖形橢圓和碼盤面內變形在對徑平均後保留,軸系的 2 次平移則被抵消。先用單頭與平均對比分出軸系,再用自由態測量、轉 90° 重灌和變溫複測把圖形與粘接變形分開,就能確定該回到光罩工序還是改進裝配。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。