玻璃與基材科學
玻璃的結構弛豫:熱處理後收縮幾個 ppm 會影響碼盤嗎
玻璃在轉變溫度以下烘烤,假想溫度向烘烤溫度弛豫,體積會收縮 ppm 量級。本文用 TNM 弛豫模型估算鈉鈣與無鹼玻璃在 150–600 ℃ 的收縮量,說明均勻收縮不改變刻線角度,並討論大板套刻、溫度不均與預收縮。
碼盤基片要過烘膠、鍍膜、膠粘固化幾道熱工序,工程師常被問到:玻璃在這些溫度下會不會“縮水”?縮幾個 ppm 要不要緊?答案要分兩步:先估算不同溫度下的收縮量,再看這個量落在碼盤的哪些指標上。玻璃的收縮不是熱脹冷縮,而是結構弛豫:玻璃是被凍結的液體,保溫時結構向更密的狀態緩慢靠攏。
假想溫度與收縮模型
玻璃的結構可以用假想溫度 Tf 描述:把它看成在 Tf 達到平衡的液體被凍結的結果。冷卻越快 Tf 越高、結構越疏鬆。在 T < Tf 的溫度保溫,Tf 隨時間向 T 靠攏,線收縮為
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
其中 α_g 為玻璃態線膨脹係數,α_l 為過冷液體線膨脹係數,Tf0 為起始假想溫度。α_l − α_g 取 2α_g 左右的示例值:鈉鈣約 17×10⁻⁶/K,無鹼鋁硼矽約 6×10⁻⁶/K。弛豫速度用 Tool–Narayanaswamy–Moynihan(TNM)模型:
dTf/dt = −(Tf − T)/τ,τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
其中 Δh/R 為表觀活化溫度,x 為非線性引數(取 0.5),T_g 為參考轉變溫度,τ_g 由冷卻速率(取 10 K/min)確定。弛豫過程不是單一指數,用 β = 0.6 的拉伸指數,本文用 44 個指數項疊加近似。示例引數(假設):鈉鈣 T_g = 550 ℃,Δh/R = 7×10⁴ K;無鹼 T_g = 735 ℃,Δh/R = 1.0×10⁵ K;起始 Tf0 取 10 K/min 冷卻的 T_g。
數值算例:烘烤溫度與收縮量
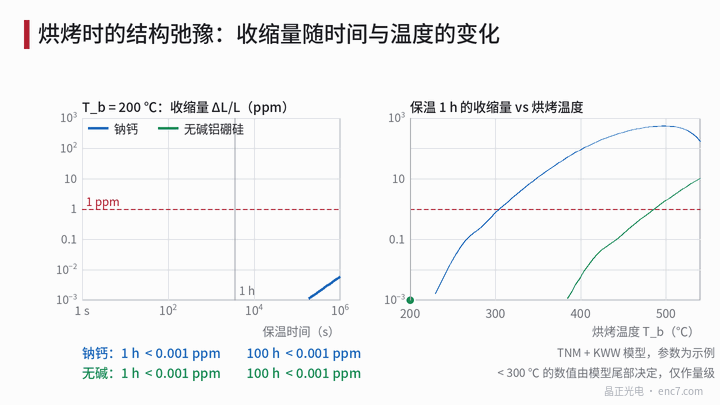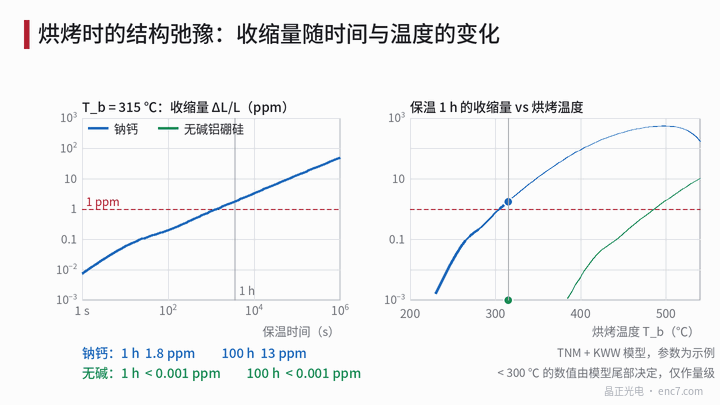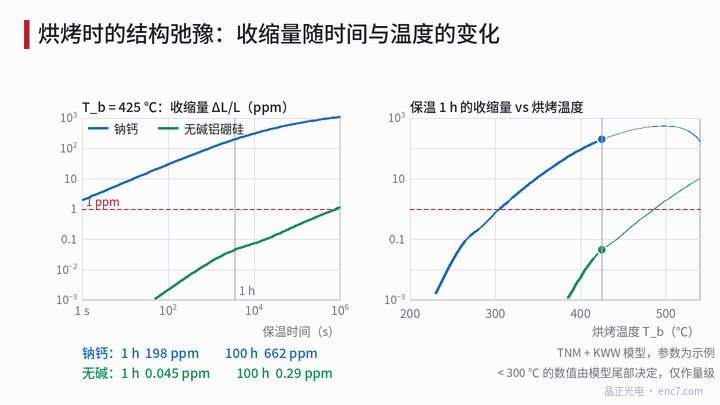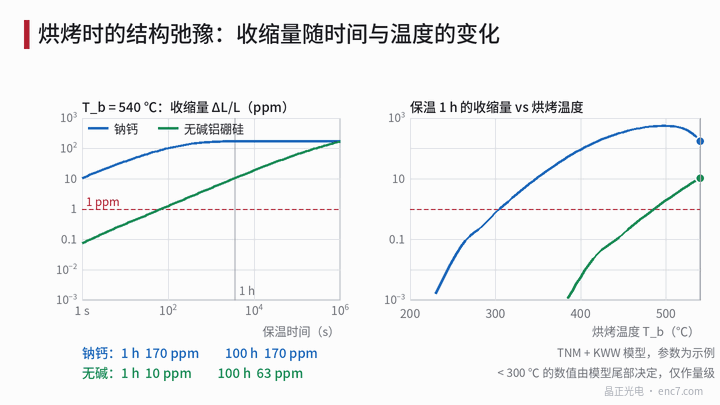
按上述引數積分,保溫 1 h 與 100 h 的收縮量(ppm):
| 烘烤溫度 | 鈉鈣 1 h | 鈉鈣 100 h | 無鹼 1 h | 無鹼 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0.001 | 0.002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0.02 | 0.4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0.75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0.001 | < 0.01 |
| 400 ℃ | 92 | 620 | 0.006 | 0.13 |
| 450 ℃ | 350 | 1100 | 0.16 | 2.5 |
| 500 ℃ | — | — | 1.9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
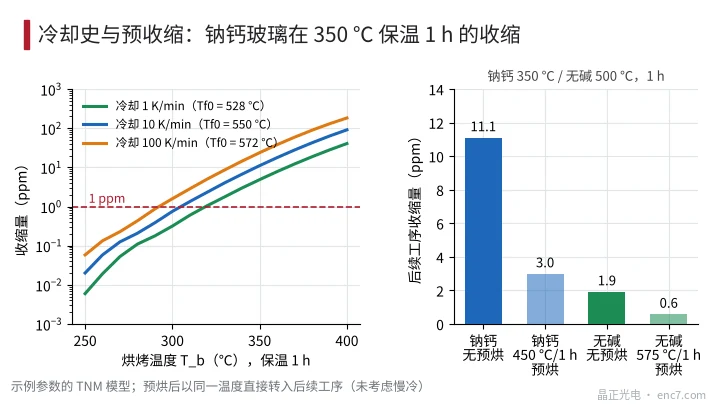
三點結論。一是收縮對溫度極敏感:鈉鈣在 350 ℃ 附近每升 1 K,收縮量增加約 5%,從 300 ℃ 到 400 ℃ 差了約 120 倍。二是無鹼玻璃的 T_g 高近 200 K,同樣的收縮量要到高約 200 K 的溫度才出現。三是起始冷卻史有影響:鈉鈣在 350 ℃、1 h 的收縮,起始為 1 K/min 冷卻時約 4.9 ppm,10 K/min 時 11 ppm,100 K/min 時 24 ppm,大約每慢一個數量級少一半。
低於約 300 ℃ 的數值由拉伸指數的早期尾部決定,對模型形式和引數很敏感,只能當作量級:鈉鈣在 150–300 ℃ 烘烤 1 h 約 1 ppm 以下,無鹼玻璃可以忽略。數值不能替代實測。
對碼盤有什麼影響
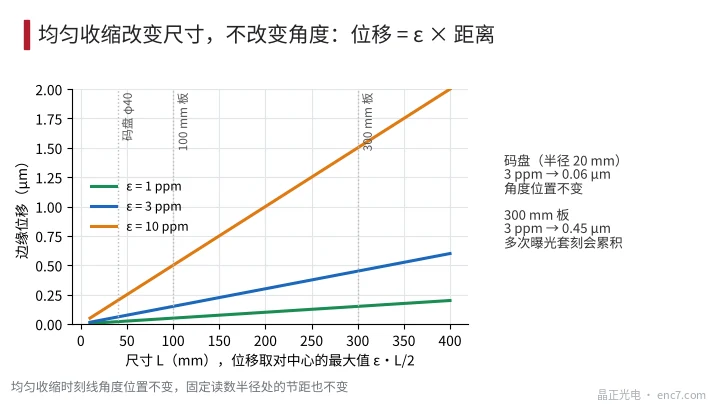
均勻收縮只改變尺寸:刻線的角度位置不變,固定讀數半徑處的節距也不變(讀數頭看到的是另一圈刻線,節距仍是 2πr/N),所以對增量式與絕對式碼盤的角度精度沒有直接影響。改變的是半徑:ε = 3 ppm,r = 20 mm 時碼道半徑變化 0.06 μm,遠小於讀數頭對碼道的徑向容差。
真正受影響的是三種情形。其一,大板上的多次曝光套刻:300 mm 板收縮 3 ppm,邊緣相對中心位移 0.45 μm,層間對準會受影響(圖3)。其二,溫度不均:爐溫偏差 ±5 K 在 350 ℃ 就是約 ±25% 的收縮量差,11 ppm 的平均收縮帶來約 ±3 ppm 的板內不均勻,300 mm 板上相當於 0.4 μm 量級的變形。其三,工序之間的收縮:先圖形化再烘烤,圖形比例相對光罩縮小,要用光罩縮放補償。
預收縮
要在後續工序中避免收縮,可以先做預收縮:在高於最高工序溫度 50–100 K 的溫度保溫,時間長於工序,再慢冷。示例引數下,鈉鈣先在 450 ℃ 預烘 1 h,再在 350 ℃ 烘 1 h,收縮由 11 ppm 降到 3.0 ppm;無鹼先 575 ℃ 預烘,500 ℃ 的收縮由 1.9 降到 0.6 ppm。預烘本身會收縮(鈉鈣 450 ℃/1 h 約 350 ppm),所以要在圖形化與切割之前做;多次烘烤的收縮逐次減小,但拉伸指數的長尾讓它不會降到零。另一個辦法是用更慢的冷卻取得更低的 Tf0。
驗證收縮要用標記點測量:兩標記相距 100 mm,1 ppm 只有 0.1 μm,而鈉鈣玻璃 9 ppm/K,溫度偏差 0.1 K 就產生 0.09 μm,所以測量必須恆溫到 ±0.1 K 以內,前後在同一溫度比較。
工程要點
- 鈉鈣玻璃的熱工序控制在 300 ℃ 以下,收縮約 1 ppm 以下,對碼盤可以忽略。
- 超過 350 ℃ 的工序要估算收縮量:溫度每升 1 K 收縮增加約 5%,爐溫均勻性要按此提要求。
- 收縮只改變半徑尺寸,不改變角度;大板套刻按 ε·L/2 估位移,再決定是否縮放光罩。
- 需要高溫工序時,先用高於工序溫度 50–100 K 的預烘處理基片,再圖形化。
- 無鹼鋁硼矽玻璃在 400 ℃ 以下基本不收縮,需要高溫工序時優先選它。
- 收縮驗證用恆溫(±0.1 K)下的標記點距離比對,不要用常溫與高溫下的資料直接相減。
小結
玻璃烘烤收縮來自假想溫度的弛豫,對溫度近似指數敏感。按示例引數,鈉鈣在 300 ℃ 以下收縮約 1 ppm 以內,350 ℃ 起快速增大;無鹼玻璃在 400 ℃ 以下幾乎為零。均勻收縮不改變刻線角度,對碼盤本身影響很小,但對大板套刻、爐溫不均和高溫工序要用預收縮與光罩補償處理。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。