玻璃與基材科學
熱膨脹係數怎麼測:頂杆膨脹儀與雷射干涉法的分辨力
頂杆膨脹儀與雷射干涉法測同一個膨脹係數,能力差別在哪裡?本文以 50 mm 試樣升溫 100 K 為例算出各材料的伸長量,建立誤差預算,比較兩種方法對鈉鈣、硼矽、熔融石英和零膨脹材料的適用性,給出來料驗證的選法。
碼盤來料驗證裡,膨脹係數是最難自己驗證的一項:硼矽玻璃的規格常寫 3.3 ± 0.2,熔融石英寫 0.5,零膨脹材料寫到 ±0.02 以內(單位均為 10⁻⁶/K)。儀器說明書上的“分辨力”是長度感測器的數字位數,而 α 的不確定度由基線、溫度和光路共同決定,兩者常差一兩個數量級。本文把頂杆膨脹儀(ASTM E228 一類方法)與雷射干涉法(ASTM E289 一類方法)放在同一個誤差預算裡比較。
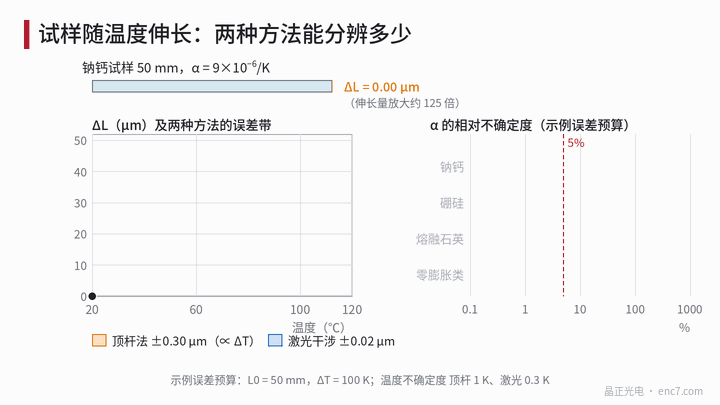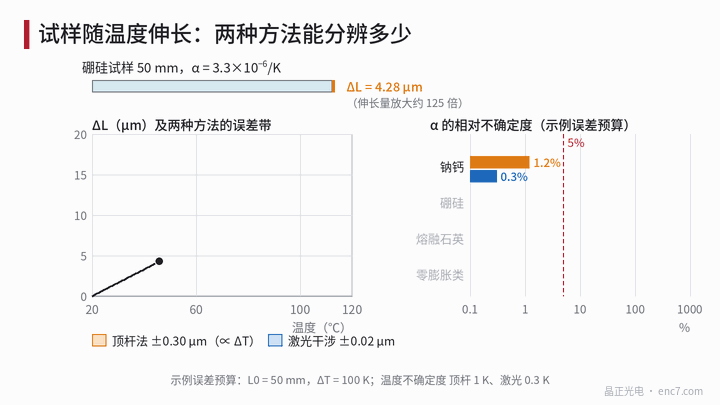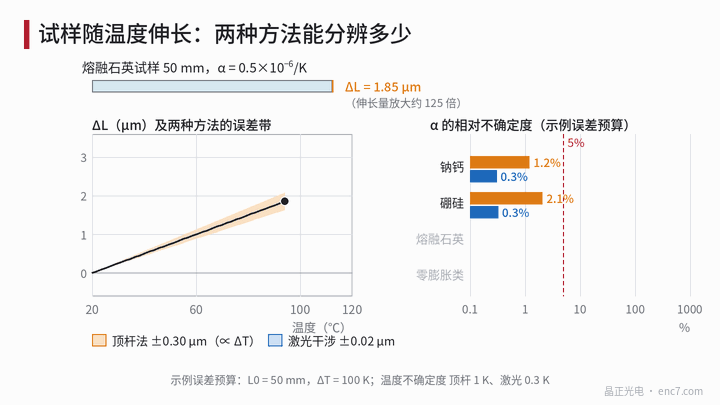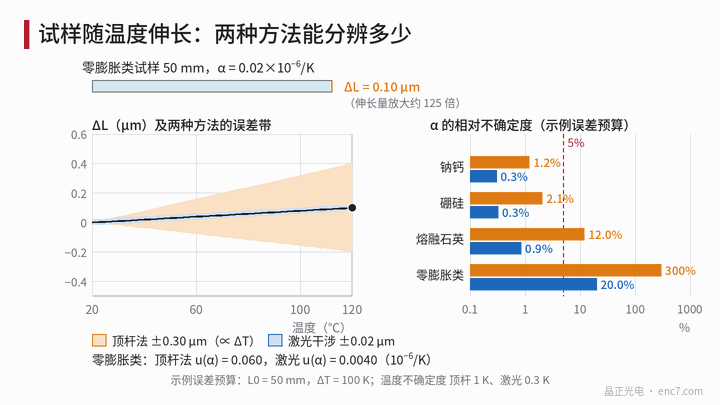
要測的量有多大
平均線膨脹係數定義為
α_m = ΔL / (L₀·ΔT)
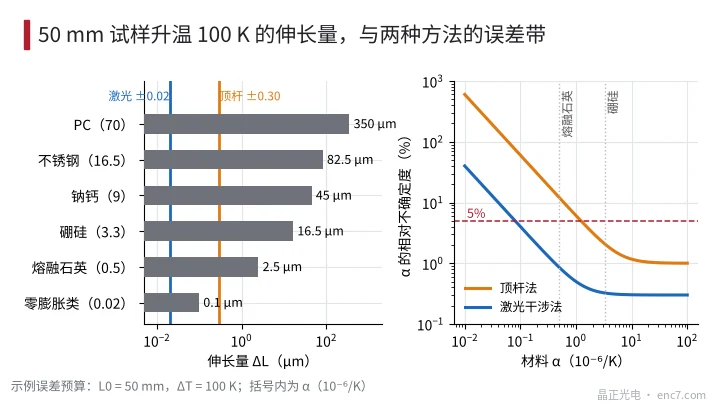
其中 L₀ 為參考溫度下的試樣長度,ΔL 為溫度變化 ΔT 引起的長度變化。取 L₀ = 50 mm、ΔT = 100 K:
| 材料 | α(10⁻⁶/K) | ΔL |
|---|---|---|
| 零膨脹類(示例) | 0.02 | 0.1 μm |
| 熔融石英 | 0.5 | 2.5 μm |
| 硼矽玻璃 | 3.3 | 16.5 μm |
| 鈉鈣玻璃 | 9 | 45 μm |
| 不鏽鋼 | 16.5 | 82.5 μm |
| 聚碳酸酯 | 70 | 350 μm |
不確定度的傳播為 u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)²,試樣長度的誤差(10 μm 對 50 mm 只有 0.02%)可以忽略。第一項是與材料無關的“絕對”誤差,第二項與 α 成正比。α 越小,第一項越佔主導,這就是零膨脹材料難測的原因。
頂杆法:基線與溫度是瓶頸
頂杆法讓試樣一端頂在支架上,另一端經推杆把伸長量傳給位移感測器(常用差動變壓器)。推杆和支架自己也隨溫度伸長,必須用已知膨脹的標準試樣先測一條基線,再從試樣讀數里扣除。感測器本身的數字分辨力可以到奈米級,但基線的修正殘差和推杆受熱不均,使 ΔL 的總不確定度通常在零點幾微米。取示例值 ±0.30 μm(隨 ΔT 線性增長)、溫度不確定度 1 K(熱電偶與試樣之間的溫差),則
δα(基線) = 0.30 μm / (50 mm × 100 K) = 0.06×10⁻⁶/K
與材料無關。鈉鈣玻璃 α = 9 時只佔 0.7%,溫度項 0.09 起主要作用,總計 ±0.108,約 1.2%;硼矽 3.3 時 ±0.069,約 2.1%,足以驗證 ±0.2(約 ±6%)的公差;熔融石英 0.5 時總計 ±0.060,相對誤差升到 12%,已經不能區分 0.5 和 0.45。
雷射干涉法:靠波長做尺子
雷射干涉法讓試樣端面(或貼在試樣上的反射鏡)成為邁克爾遜或法布里–珀羅干涉儀的一個反射面。氦氖雷射 632.8 nm,位移每變化 λ/2 ≈ 316 nm 過一個條紋,條紋細分 1/100 即約 3 nm 分辨力。試樣可以放在均溫塊裡,不經過推杆,基本沒有推杆基線問題。
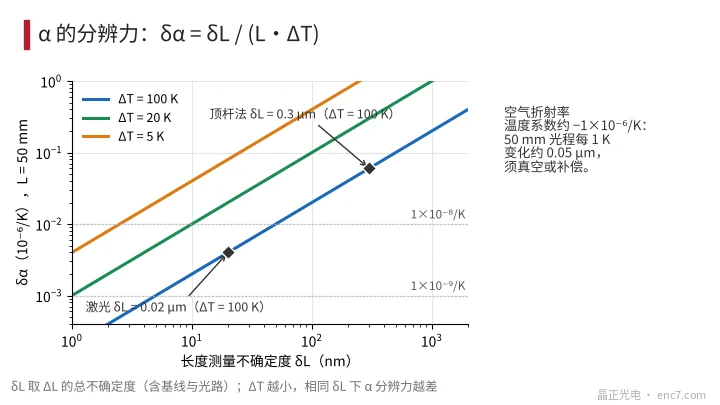
它的新問題來自光路:空氣折射率的溫度係數約 −1×10⁻⁶/K,50 mm 光程每變化 1 K,光程變化約 0.05 μm(單程,往返加倍),與 0.02 μm 的目標同量級,所以需要真空、折射率補償或參考光路。取 ±0.02 μm、溫度不確定度 0.3 K(試樣在均溫塊內),δα(基線) = 0.004×10⁻⁶/K,也就是 4×10⁻⁹/K,滿足“10⁻⁸/K 量級”的說法。分辨力公式
δα = δL / (L₀·ΔT)
如圖3:要把 α 測到 1×10⁻⁹/K,L₀ = 50 mm、ΔT = 100 K 需要 δL = 5 nm;ΔT 只取 20 K 時,同樣的 δL = 0.02 μm 只能得到 0.02×10⁻⁶/K,測零交叉點附近的材料往往需要更窄的溫區和更小的 δL。
誤差預算與來料驗證的選法
按示例預算(L₀ = 50 mm,ΔT = 100 K):
| 材料 | 頂杆法 u(α) | 雷射法 u(α) | 選法 |
|---|---|---|---|
| 鈉鈣 9 | ±0.108(1.2%) | ±0.027(0.3%) | 頂杆法即可 |
| 硼矽 3.3 | ±0.069(2.1%) | ±0.011(0.3%) | 頂杆法即可 |
| 熔融石英 0.5 | ±0.060(12%) | ±0.0043(0.9%) | 雷射法 |
| 零膨脹類 0.02 | ±0.060(300%) | ±0.0040(20%) | 只能雷射法 |
雷射法在 α 較大時的相對誤差由溫度項決定(0.3 K 對 100 K),不再是長度;要再改進必須改善均溫。頂杆法對鈉鈣與硼矽來說,不確定度已經遠小於公差,沒有必要換更貴的方法。
工程要點
- 先區分長度感測器的分辨力與 α 的不確定度,後者由基線、溫度和光路決定,要求供方給出預算。
- 鈉鈣與硼矽玻璃公差在 ±0.2 以上時,頂杆法配標準試樣足夠,不必追求雷射法。
- 熔融石英、微晶玻璃等 α < 1 的材料,頂杆法的絕對誤差約 0.06 已與 α 同量級,應選雷射干涉法。
- 試樣做得更長或溫區更寬,δα 按 1/(L₀·ΔT) 下降,能提高分辨力,但要換算成 α 隨溫度的變化。
- 報告膨脹係數必須寫明溫區:玻璃通常是 20–300 ℃ 平均值,碼盤實際工作溫區較窄,二者不能直接互用。
- 雷射法要用真空或折射率補償,50 mm 光程每 1 K 氣溫變化相當於約 0.05 μm 的虛假伸長。
- 同批來料可用比較法:試樣與參考樣同爐同時測,差值受共模誤差影響小。
小結
膨脹儀的真正指標是 α 的不確定度,由 u_ΔL/(L₀·ΔT) 與 α·u_ΔT/ΔT 兩項組成。頂杆法的基線誤差約 0.06×10⁻⁶/K,足夠驗證鈉鈣和硼矽,但不能分辨 0.5 以下的材料;雷射干涉法的長度項只有 4×10⁻⁹/K,適合熔融石英與零膨脹材料,但要控制光路和均溫。來料驗證按材料 α 選方法即可。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。