玻璃與基材科學
浮法玻璃的錫面與空氣面:哪一面鍍鉻,差別有多大
浮法玻璃與錫液接觸的一面含有微米量級深的錫擴散層。本文用擴散模型估算錫濃度剖面,說明用 254 nm 紫外燈識別錫面的方法,比較兩面在加熱起霧、附著和耐久上哪些有把握、哪些必須自測,並給出鍍膜面選擇與標記辦法。
浮法玻璃在熔融錫液麵上成形,下表面與錫液接觸,上表面朝向保護氣氛。成形溫度下錫會擴散進下表面,使“錫面”與“空氣面”成分不同。肉眼幾乎看不出區別,但鍍鉻刻線前的清洗、烘烤和膜層附著可能因此不同。本文先算錫進入玻璃有多深,再說怎樣認出錫面,最後區分哪些差別有把握、哪些要自己測。
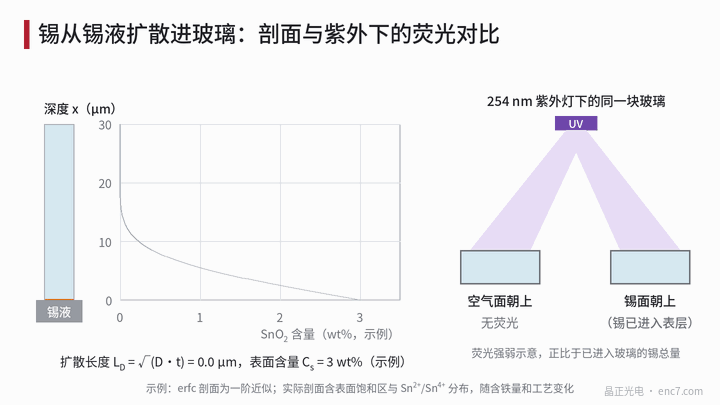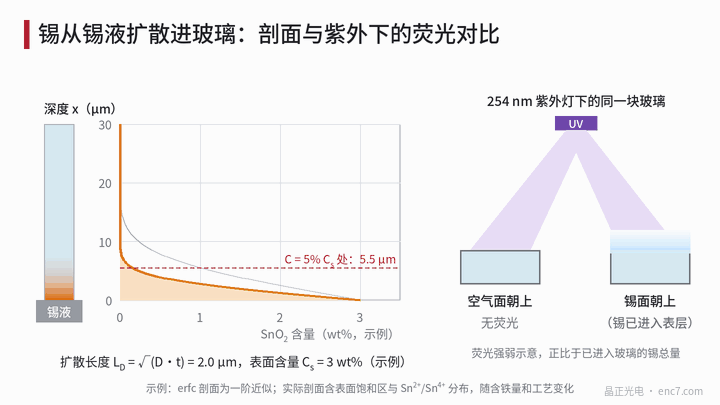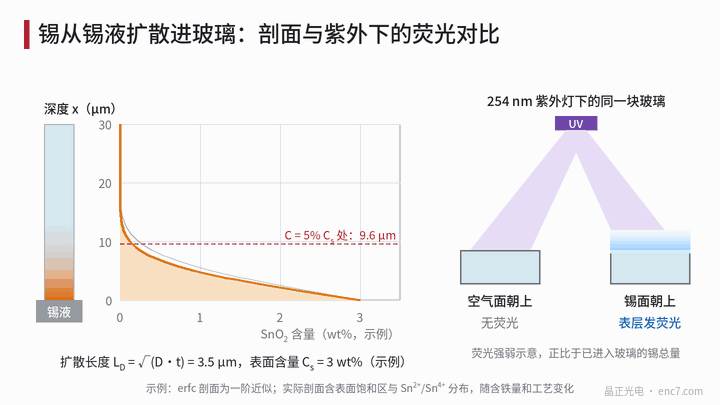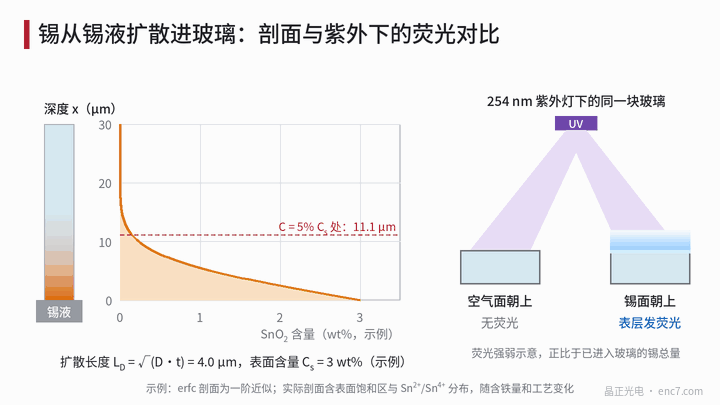
錫擴散剖面:數微米到十餘微米
錫以 Sn²⁺ 為主進入玻璃,向內逐漸變少。最簡單的一階模型是表面濃度恆定的菲克第二定律:
C(x, t) = C_s · erfc( x / (2 L_D) ),L_D = √(D·t)
其中 x 為距錫面表面的深度,C_s 為表面濃度,D 為擴散係數,t 為接觸時間,L_D 稱擴散長度。文獻報道的表面含量約幾個 wt% SnO₂ 量級、深度從數微米到十幾微米不等,隨玻璃含鐵量、錫槽溫度和停留時間變化很大。下面取示例引數 C_s = 3 wt%、L_D = 4 μm(假設值,不對應具體產品):
| 深度 x(μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂(wt%) | 3.0 | 2.17 | 1.44 | 0.47 | 0.10 | 0.014 |
濃度降到 1、0.1、0.01 wt% 所需的深度為 5.5、12.0、16.6 μm,與 L_D 成正比:L_D = 2 μm 時是 2.7、6.0、8.3 μm,L_D = 6 μm 時是 8.2、18.1、24.9 μm(圖2)。示例的錫總量摺合約 0.34 g/m² SnO₂,量很小,但全部集中在表層幾微米。實際剖面在最表層有飽和區和 Sn²⁺/Sn⁴⁺ 分佈,erfc 只是一階近似,數值只當量級用。
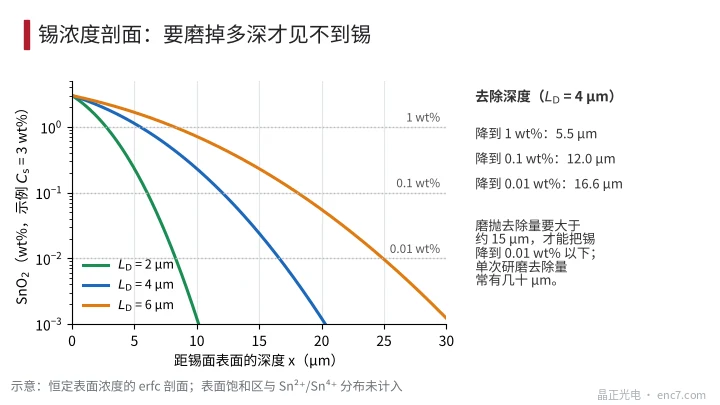
這給出一條直接的推論:只輕拋幾微米去不掉錫。示例剖面磨去 5 μm 後表面仍有約 1.1 wt%,還保留約 26% 的錫總量;去除 10 μm 後降到約 0.23 wt%、約 4%;去除 15 μm 才降到約 0.02 wt%。單次研磨的去除量常有幾十 μm,所以研磨加拋光的基片錫面已被去掉,而只經清洗或“火拋”的原片沒有。
怎樣認出錫面
254 nm 紫外燈。 在暗處用短波紫外燈(波長約 254 nm)斜照玻璃,錫面表層會發出較弱的藍白色熒光,空氣面幾乎不發光,這是常用的現場識別法。要點:一是隻有短波紫外有效,長波紫外燈通常不行;二是玻璃本身在 254 nm 處吸收強,所以燈必須從錫面一側照,錫面朝下時紫外進不去,看起來“無熒光”,容易誤判;三是熒光很弱,應在暗室、斜視觀察,並拿一塊已知的錫面樣片對比。紫外燈有傷眼傷皮膚的風險,必須戴防紫外護目鏡,不要直視燈管。
其他旁證。 空氣中加熱時錫面可能起霧(見下節);兩面的折射率差別很小,不適合作識別手段;磨拋過的基片,錫已去掉,熒光法不再適用。
哪些差別有把握,哪些要自己測
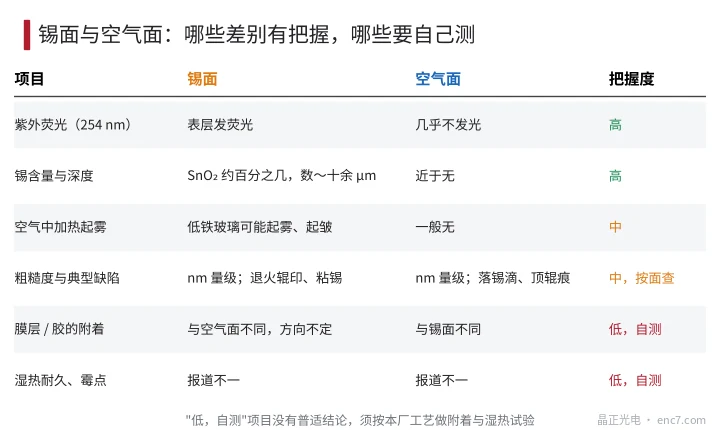
圖3 把差別分成三檔。
把握較高: 錫含量和熒光,上面的數量級可以放心用。
把握中等: 低鐵玻璃的錫面在氧化性氣氛中加熱時,Sn²⁺ 氧化為 Sn⁴⁺ 並伴隨體積變化,可能出現起霧、起皺,常稱“錫霧”;含鐵量與氣氛不同,現象輕重不一,機理和溫度閾值各家報道不一。表面缺陷也按面不同:錫面可有退火輥印、粘錫,空氣面可有上方落錫滴和頂輥痕,來料要按面檢查。
沒有普適結論: 鉻膜、膠層的附著,以及溼熱耐久、黴點,有些報道說錫面更好,也有報道說更差,方向不定。原因可能是錫面的表層化學、殘留雜質和清洗效果各廠不同,不能把別人的結論搬到自己的製程上,應當用自己的清洗與鍍膜製程做附著試驗(劃格、膠帶)和溼熱試驗。
鍍膜面選擇建議
- 一致性優先:同一批碼盤固定用同一面,不要混用,並把“鍍膜面”寫進製程卡。
- 沒有製程證據時,預設選空氣面:沒有錫,不存在錫霧,也沒有錫的熒光背景,對 300 nm 以下的深紫外曝光或檢測可能更乾淨(需實測)。這是保守預設,不是已證明的優勢。
- 用紫外燈在來料處標記錫面,也可在切割時按固定規則落一個缺角,方便識別。
- 若必須用錫面(如需要保留另一面的表面品質),先做附著與溼熱對比試驗,再定。
- 對兩面都要鍍膜的盤,差異可以忽略,但仍應記錄每一面的朝向。
- 研磨拋光後的基片按去除量判斷:去除小於約 10 μm 時仍可能帶錫。
工程要點
- 錫面與空氣面可以用 254 nm 紫外燈識別,只能從錫面一側照,且必須戴護目鏡。
- 錫濃度深度隨擴散長度線性放大:數 μm 的輕拋去不掉錫,示例中去除 15 μm 才降到 0.02 wt% 以下。
- 低鐵玻璃在空氣中高溫烘烤前先確認錫面朝向,避免“錫霧”。
- 附著、溼熱耐久、黴點的兩面差異沒有普適結論,必須按本廠製程自測。
- 來料檢驗按面檢查缺陷,錫面看輥印與粘錫,空氣面看落錫滴。
- 一個批次只用一個鍍膜面,並寫入製程卡。
小結
錫面比空氣面多一層數微米至十餘微米深的錫擴散層,可以用 254 nm 紫外熒光識別。示例的 erfc 剖面說明要磨掉約 15 μm 才能把錫降到極低。錫含量和熒光有把握,加熱起霧和缺陷型別要按面檢查,附著與耐久沒有普適結論,選一個面、固定下來、用自己的製程驗證,比引用別人的結論可靠。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。