行業應用深讀
五軸機床直驅擺頭:大內孔碼盤的熱變形與刀尖誤差
直驅擺頭的碼盤套在 Ø150 mm 空心軸上,馬達發熱使輪轂兩側出現溫差。本文用線性梯度的一階公式估算:10 K 溫差下鋼輪轂剛性粘接時刀尖誤差約 6.8 μm,柔性粘接的硼矽玻璃約 1.9 μm,並給出基材、輪轂和讀數頭配置建議。
五軸機床的直驅擺頭由力矩馬達直接驅動,沒有減速器,編碼器讀到的就是擺角。刀尖在擺軸外 L = 200 mm 處,角度誤差乘以擺長就是刀尖位移:1″ 對應 0.97 μm。馬達滿載後發熱,熱量從定子一側傳入輪轂,輪轂兩側出現溫差。套在 Ø150 mm 空心軸上的大內孔碼盤,讀數半徑約 85 mm,對這個溫差並不遲鈍。
模型:均勻部分與線性梯度
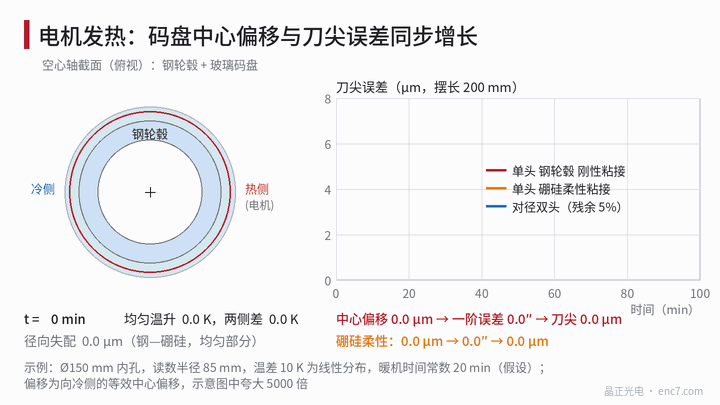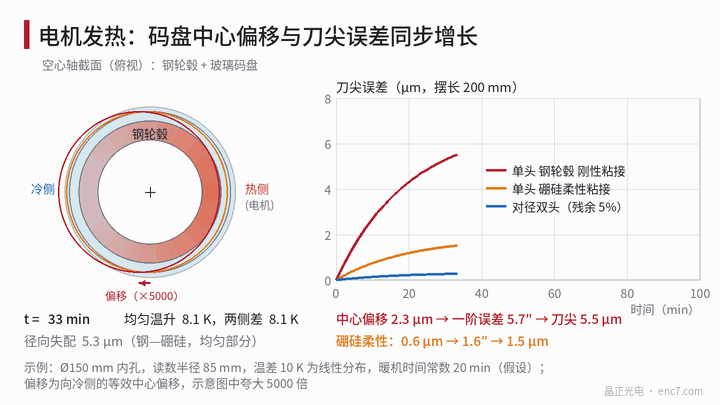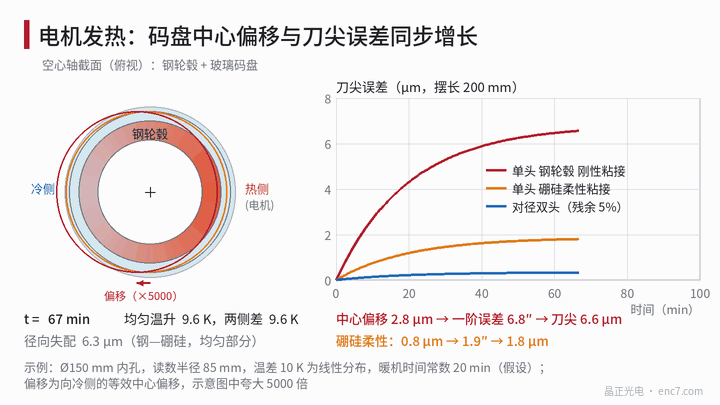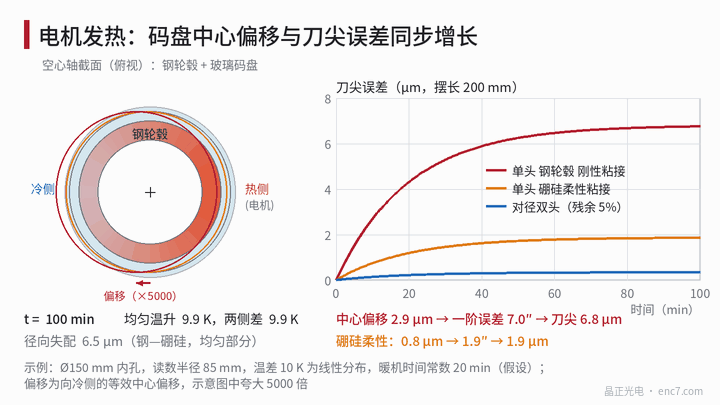
溫度場可分為兩部分。均勻溫升使所有尺寸等比例放大,不改變刻線角度,只造成輪轂與玻璃的半徑失配 Δα·ΔT·r_b。示例取輪轂為結構鋼(約 12×10⁻⁶/K)、粘接半徑 75 mm、升溫 10 K:對鈉鈣、硼矽、熔融石英碼盤分別約 2.3、6.5、8.6 μm,由膠層或配合間隙吸收。
線性梯度才產生角度誤差。設輪轂兩側溫差 10 K 沿 150 mm 直徑線性分佈,G = 10 K ÷ 0.15 m = 66.7 K/m。線性溫度場中的自由體沒有熱應力,刻線角度的變化為
Δψ = (α·G·r / 2)·sinψ,等效中心偏移 e = α·G·r² / 2
偏向冷側,r 為讀數半徑。問題是 α 取誰的。碼盤靠膠層與輪轂相連,有兩個極限:柔性粘接時碼盤近似按自身溫度場自由變形,α 取玻璃的;剛性粘接時輪轂厚而硬,碼盤被帶著走,α 取輪轂的。實際介於兩者之間,取決於膠層剛度和粘接分佈,以下為量級估算,應以有限元分析和暖機試驗確認。
算例:10 K 溫差,r = 85 mm
| 配置(單讀數頭) | α(×10⁻⁶/K) | 中心偏移 | 一階角度誤差 | 刀尖(200 mm) |
|---|---|---|---|---|
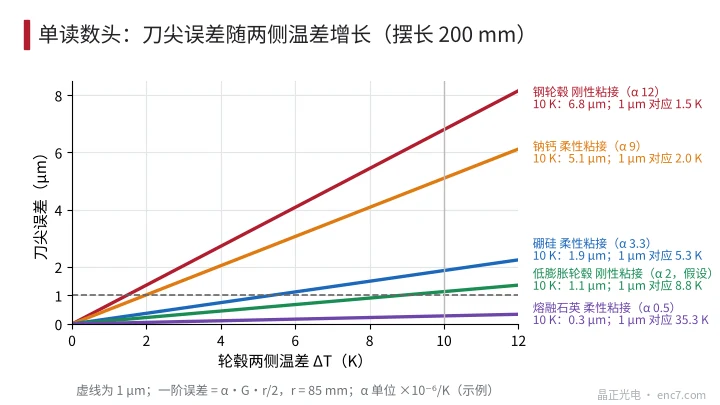
| 鋼輪轂,剛性粘接 | 12 | 2.9 μm | 7.0″ | 6.8 μm |
| 鈉鈣玻璃,柔性粘接 | 9 | 2.2 μm | 5.3″ | 5.1 μm |
| 硼矽玻璃,柔性粘接 | 3.3 | 0.79 μm | 1.9″ | 1.9 μm |
| 熔融石英,柔性粘接 | 0.5 | 0.12 μm | 0.29″ | 0.28 μm |
| 低膨脹輪轂(假設 α 約 2),剛性粘接 | 2 | 0.48 μm | 1.2″ | 1.1 μm |
剛性粘接時,玻璃再好也沒有用,誤差由輪轂的 α 決定。以刀尖 1 μm 為預算,單頭允許的兩側溫差分別為:鋼輪轂剛性粘接 1.5 K,硼矽柔性粘接 5.3 K,低膨脹輪轂 8.8 K(圖3)。這與連續旋轉的軸不同:擺頭只在有限角度內擺動,溫度場固定在機殼上,碼盤不能把它平均成軸對稱,誤差是擺角的函式,隨負載和暖機程序變化。
讀數頭配置
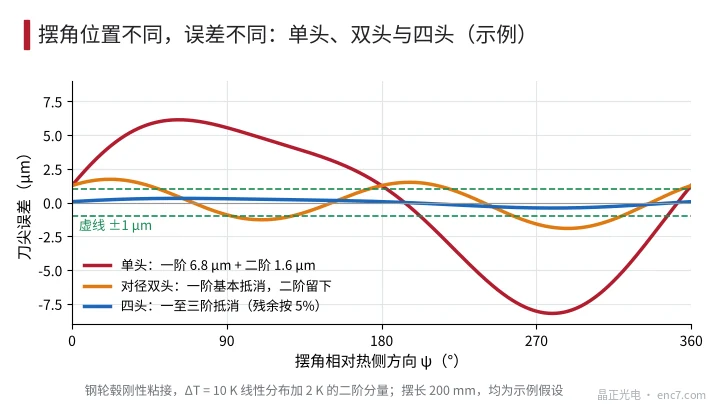
對徑雙讀數頭把一階項(及全部奇數階)平均掉,殘餘按 5% 計,10 K 時刀尖約 0.34 μm。但實際溫度場不會是純線性的。若疊加 2 K 的二階分量,按 α·T_m/(m+1) 估算,鋼輪轂剛性粘接時約 1.65″,刀尖 1.6 μm,雙頭抵消不了偶數階,四個均布讀數頭才能去掉一至三階(圖2)。讀數頭支架的切向熱漂移不受讀數頭數量影響,要靠對稱安裝和隔熱處理,直驅轉檯的相關文章有詳細討論。
基材與輪轂設計
- 縮小溫差比換材料更直接:冷卻水道繞輪轂周向均布,熱源對稱佈置,使溫度場接近軸對稱,線性分量 G 越小誤差越小。
- 輪轂材料:選低膨脹合金(線膨脹係數 1~5×10⁻⁶/K 量級),核對強度、導磁和加工性;輪轂與碼盤之間留柔性層。
- 粘接:用彈性膠、均布多點或連續薄層,讓玻璃不被輪轂的膨脹帶動。
- 應力:鋼輪轂與硼矽玻璃升溫 10 K,剛性約束的上限約 E·Δα·ΔT = 63 GPa × 8.7×10⁻⁶ × 10 K ≈ 5.5 MPa,升溫 40 K 約 22 MPa,已與玻璃常見設計強度(幾十 MPa 量級)同量級,也是不要剛性粘接的理由。
- 補償:在輪轂對徑兩側各裝一個溫度感測器,誤差正比於 ΔT,可按實測係數補償。
工程要點
- 先把角度換成刀尖:200 mm 擺長下 1″ ≈ 0.97 μm,大內孔碼盤 1 μm 中心偏移在 r = 85 mm 處約 2.4″。
- 用 e = α·G·r²/2 估算非對稱溫差的影響,α 取玻璃與輪轂之間,須知道粘接的剛柔程度。
- 擺頭的溫度場固定在機殼上,不會隨旋轉平均,一階誤差是擺角的函式。
- 單頭在鋼輪轂剛性粘接下只容許約 1.5 K 的溫差,應使用對徑雙頭,並考慮偶數階,必要時四頭。
- 縮小溫差、對稱冷卻和柔性粘接優先於換基材;低膨脹輪轂可使剛性粘接的誤差降到 1 μm 量級。
- 暖機後做一次擺角定位標定,並記錄兩側溫差,核對誤差隨溫差的斜率。
小結
直驅擺頭的碼盤熱誤差來自非對稱溫場:一階角度誤差 α·G·r/2,乘以擺長就是刀尖誤差。示例中 10 K 溫差下鋼輪轂剛性粘接約 6.8 μm,硼矽柔性粘接約 1.9 μm,對徑雙頭可把一階項壓到約 0.3 μm。減小溫差、柔性粘接、低膨脹輪轂和對徑雙讀數頭配合使用,才能把熱誤差壓到 1 μm 以下。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。