行業應用深讀
電動手術器械:外徑 8 mm 以下馬達編碼器與蒸汽滅菌
Ø6 mm 碼盤在 r = 2.5 mm 處周長只有 15.7 mm,線數上限約 750–1060 線,2 μm 偏心就是 165″。本文再算 134 ℃ 蒸汽滅菌迴圈裡玻璃、不鏽鋼與聚醯亞胺基材同輪轂的膨脹失配和膠層應變,並給出密封與選型要點。
手持電動手術器械的馬達外徑常在 8 mm 以下,轉速高,還要經歷數百次 134 ℃ 的高壓蒸汽滅菌。裝進去的編碼器碼盤只有 Ø6 mm 左右:幾何尺寸逼著線數和讀數半徑取很小的值,滅菌的溫溼度迴圈又在每一次都把基材、輪轂和膠層拉扯一遍。本文分三步算:線數與偏心的幾何極限,滅菌迴圈中基材的熱失配與膠層應變,蒸汽與結露對密封的要求。數值為示例。
小尺寸碼盤:線數上限與偏心
讀數半徑 r = 2.5 mm 時,一圈周長 2πr = 15.71 mm,節距 p = 2πr/N:
| 線數 N | 節距 p | 近場成像允許的間隙 p²/(5λ) |
|---|---|---|
| 500 | 31.4 μm | 約 224 μm |
| 1000 | 15.7 μm | 約 56 μm |
| 2000 | 7.85 μm | 約 14 μm |
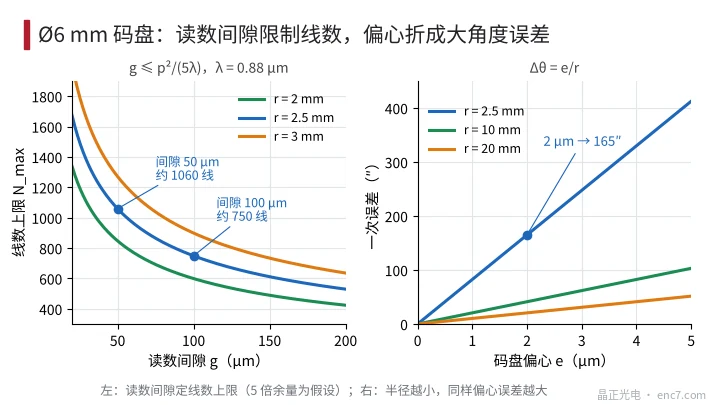
間隙一欄按 p²/λ 的五分之一取餘量(λ = 0.88 μm,餘量是假設)。微型馬達裡讀數頭與碼盤的間隙靠結構保證,一般難做到幾十微米以內,所以實用的線數上限由間隙決定:
N_max = 2πr / √(5·g·λ)
g = 100 μm 時約 750 線,g = 50 μm 時約 1060 線(圖2左),再細的節距靠間隙和調整都不現實。更高的角解析度要靠正餘弦細分得到。轉速一高,頻率也要核對:500 線、4 萬 r/min 時 A/B 頻率 333 kHz。離心應力不是約束:玻璃 Ø6/Ø3 的盤在 8 萬 r/min 時孔邊應力只有約 1.3 MPa。
半徑小的代價是偏心被放大。一次誤差 Δθ = e/r,r = 2.5 mm 時每微米偏心 82.5″,2 μm 就是 165″;同樣 2 μm 在 r = 20 mm 上只有 20.6″,見圖2右。小盤的偏心主要由碼盤與輪轂的配合和膠接決定,下面的滅菌迴圈會直接動到這一項。
滅菌迴圈的溫溼度載荷
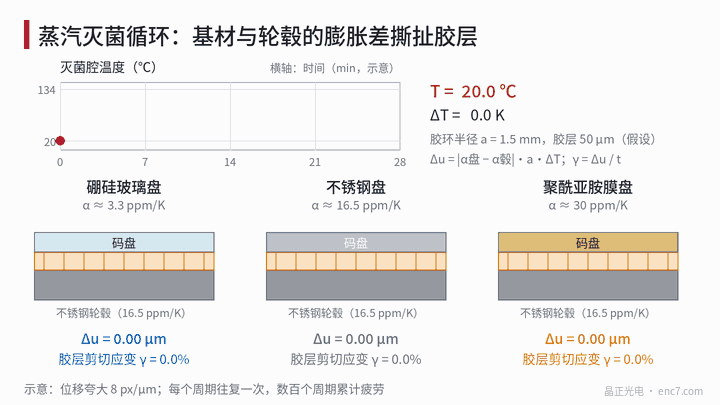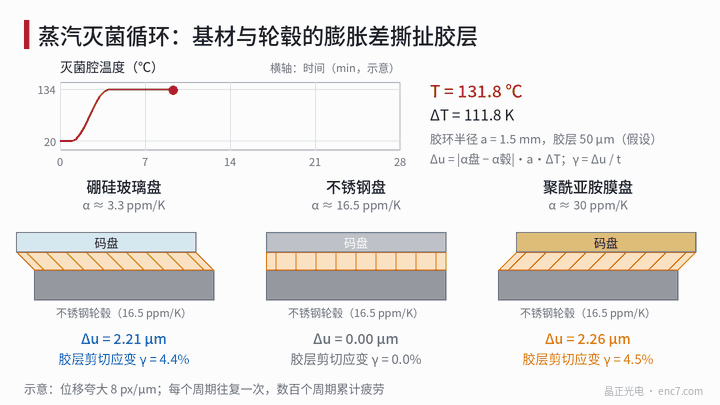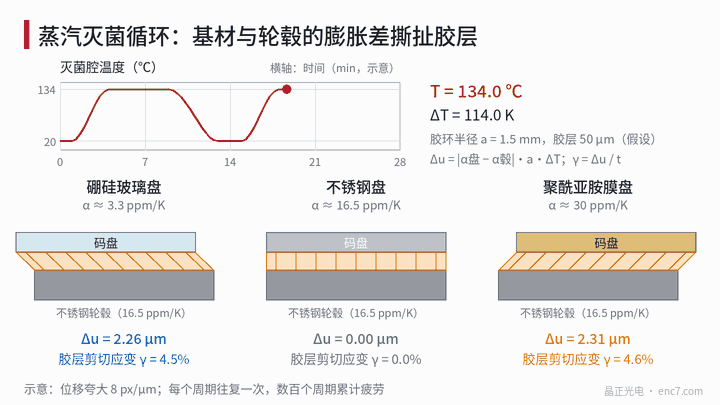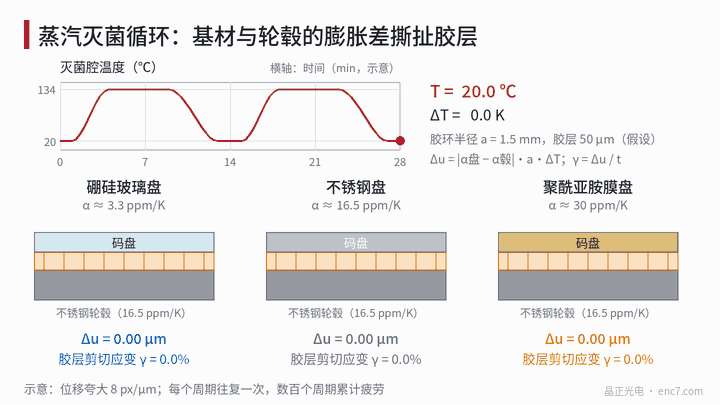
134 ℃ 飽和蒸汽的壓力約 3 bar(絕對壓力),保溫幾分鐘,再抽真空乾燥。每個迴圈讓零件從 20 ℃ 升到 134 ℃,ΔT = 114 K,同時處於接近飽和的溼度。
碼盤一般膠在輪轂法蘭面上。基材與輪轂熱膨脹係數不同,膠環處的徑向失配為
Δu = |α_盤 − α_轂|·a·ΔT
其中 a 為膠環平均半徑,取 1.5 mm。平面粘接時失配在膠層裡表現為剪下,剪下應變幅值
γ = Δu / t
t 為膠層厚度,取 50 μm。輪轂用不鏽鋼(16.5×10⁻⁶/K):
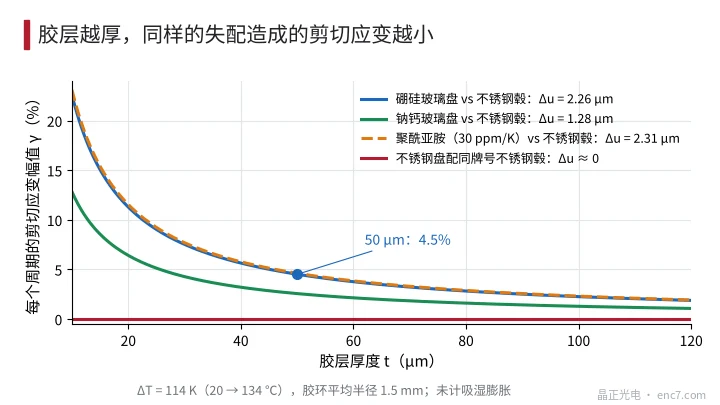
| 基材 | α(×10⁻⁶/K) | Δu | γ(50 μm) | 其他風險 |
|---|---|---|---|---|
| 硼矽玻璃 | 3.3 | 2.26 μm | 4.5% | 脆,崩邊與衝擊;刻線細 |
| 鈉鈣玻璃 | 9 | 1.28 μm | 2.6% | 溼熱下析鈉風險更大 |
| 不鏽鋼(同牌號輪轂) | 16.5 | 約 0 | 約 0 | 細節距圖形難做,多為反射式 |
| 聚醯亞胺膜 | 約 20–40(取 30) | 2.31 μm | 4.6% | 吸溼膨脹,量級約 0.1–0.3% |
聚醯亞胺吸溼後線膨脹還會再加一項,量級與熱失配相當,具體數值隨牌號而異,須實測。圖3給出膠層厚度的影響:厚度從 50 μm 加到 100 μm,應變減半;但膠層變厚,高溫下蠕變更大,盤的軸向位置也更不穩。
4.5% 的剪下應變每個迴圈往復一次,數百次迴圈就是疲勞問題:剛性膠的斷裂應變一般只有百分之幾,而 134 ℃ 往往已接近或超過它的玻璃化溫度,模量驟降,蠕變位移隨迴圈累積。失配最終表現為碼盤相對輪轂的不對稱滑移,量級與 Δu 相當,2 μm 的滑移在 r = 2.5 mm 處就是 165″ 的偏心誤差。
蒸汽、壓差與結露
密封空腔裡的空氣升溫到 134 ℃ 時壓力升到約 1.4 bar(絕對壓力),外部是約 3 bar 的蒸汽,壓差約 1.6 bar 把蒸汽往腔裡壓;抽真空乾燥時又反向外推。彈性體、塑膠外殼和膠縫都有水汽滲透,每個迴圈相當於對空腔“呼吸”一次。
滲入的水汽在降溫時凝結。設腔容積 0.5 cm³、滲入後水汽分壓 30 kPa(相當於約 69 ℃ 的飽和蒸汽,假設),降到室溫後幾乎全部凝結,約 0.08 mg,攤在 Ø6 的盤面上相當於約 3 μm 厚的水膜;實際是水珠,會嚴重散射 880 nm 光,表現為訊號幅值驟降。
工程要點
- 先由讀數間隙定線數上限:N_max = 2πr/√(5gλ),Ø6 mm 盤取 500 線左右較穩妥,更高解析度靠細分。
- 小半徑下偏心的角度誤差放大,2 μm 就是 165″;配合與粘接要按微米級控制。
- 基材優先選與輪轂膨脹係數接近的:不鏽鋼盤配同牌號輪轂幾乎無失配;玻璃與聚醯亞胺要核算 γ = Δu/t 並做迴圈驗證。
- 膠選耐 134 ℃ 蒸汽、玻璃化溫度高於滅菌溫度的牌號;也可用機械夾緊或雷射焊接代替整圈粘接。
- 密封優先氣密結構(玻璃封接、雷射焊殼體);用彈性體就選耐蒸汽牌號,並按壓縮永久變形核算壽命。
- 驗證按實際迴圈數做:每隔若干次測訊號幅值、零位漂移和內部露點,而不只看一次透過。
小結
Ø6 mm 碼盤的線數上限由讀數間隙和半徑共同決定,約 750–1060 線,偏心 2 μm 就達 165″。滅菌迴圈中 114 K 的溫差使玻璃或聚醯亞胺與不鏽鋼輪轂失配約 2 μm、膠層剪下應變約 4.5%,數百次迴圈後成為偏心與脫粘的主要風險。選用與輪轂膨脹係數匹配的基材、控制膠層並採用氣密結構,是更穩妥的路線。
延伸閱讀:ENC7 編碼器碼盤生產廠家(中文首頁) · 碼盤技術文庫
關於我們:晶正光電專注編碼器碼盤研發製造,玻璃、金屬、PC 碼盤均可按圖客製。
官網:https://enc7.com
© 廊坊晶正光電技術有限公司 版權所有,未經書面許可不得轉載、摘編。本文藉助 AI 輔助創作。